
原油与处理设备:1、常减压蒸馏装置
产品介绍:常减压蒸馏装置是石油炼制工业的"龙头"和第一道核心工序,其功能是在常压和减压条件下,利用原油中各种烃类组分沸点不同的物理特性,通过加热、汽化、分馏等过程,将原油初步分离成不同沸点范围的馏分油。该装置决定了后续所有加工流程的原料性质和整体炼油方案,其运行效率和分离效果直接影响整个炼油厂的经济效益。其技术核心在于高效的热量回收、精准的温度压力控制和最小的能量损失。
装置主要由三大部分构成:加热炉系统,通常采用管式加热炉(如方箱炉、圆筒炉),将原油加热至360-370℃使其部分汽化;常压蒸馏塔,在接近大气压下操作,分离出轻质馏分如汽油、煤油、轻柴油等;减压蒸馏塔,在负压(通常40-100mmHg绝对压力)下操作,降低重组分的沸点,防止高温下的热裂解,分离出重柴油、蜡油及减压渣油。辅助系统包括庞大的换热网络、空冷器、机泵和复杂的控制系统。
现代常减压蒸馏技术正朝着大型化、智能化、深度节能和长周期运行方向发展。技术趋势包括:装置规模不断扩大(单套处理能力可达千万吨/年级别);采用高效规整填料和新型塔内件以提高分馏精度和处理能力;应用先进过程控制(APC)和实时优化系统(RTO)实现卡边操作,最大化高价值产品收率;推广热联合与深度热集成技术,将装置能耗降至历史最低水平;并加强腐蚀监测与防护,特别是针对高酸、高硫原油的加工,以保障装置的本质安全与长周期稳定运行。
详细规格
原油与处理设备:2、脱硫设备

产品介绍:脱硫设备是石油炼制和天然气净化过程中用于脱除原料及产品中硫化物(如硫化氢、有机硫)的关键环保与产品质量保障装备。随着全球环保法规日趋严格和油品质量标准(如国VI、欧VI)的升级,脱硫已成为现代炼化企业的强制性工艺环节。其核心价值在于减少含硫化合物燃烧生成的二氧化硫排放,防止大气污染和酸雨形成,同时减轻硫化物对下游设备的腐蚀,并生产出清洁的燃料和化工原料。高效的脱硫是炼厂实现绿色、清洁生产的前提。
主要技术路线包括:加氢脱硫,在催化剂存在下,通过高压氢气将油品中的有机硫转化为易于脱除的硫化氢,是处理汽油、柴油等燃料油的主流技术,核心设备为加氢反应器和高压分离器;湿法脱硫(胺法),采用甲基二乙醇胺(MDEA)等溶液在吸收塔中吸收气体或液化气中的硫化氢,再在再生塔中解吸,实现溶剂的循环利用,广泛用于天然气、炼厂气的净化;干法脱硫,使用氧化铁、氧化锌等固体脱硫剂在固定床中吸附硫化物,适用于小流量或深度脱硫场合。此外,还有生物脱硫、吸附脱硫等新兴技术。
脱硫技术正朝着超深度、低能耗、长周期和资源化方向发展。研发重点包括:开发更高活性、更高选择性和更强抗毒性的催化剂,以实现超低硫(如硫含量<10ppm)油品的生产;优化吸收溶剂配方和工艺流程,降低再生能耗和溶剂损耗;应用模块化、橇装化设计,便于老装置改造和边际气田开发;发展硫磺回收与尾气处理一体化技术,将脱除的硫转化为高纯硫磺产品,实现资源化利用;并探索电化学脱硫、膜分离脱硫等新型低能耗技术,为未来炼化行业的碳中和目标提供技术储备。
详细规格
原油反应设备:1、反应器
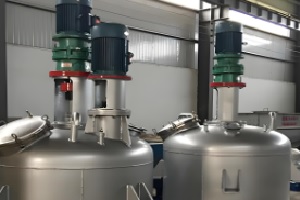
产品介绍:反应器是石油化工过程的"心脏",是在其中发生所需化学反应的密闭压力容器。它提供了化学反应所需的空间、温度、压力条件,并承载着催化剂,是实现原料向目标产物转化的核心场所。反应器的设计水平、制造质量和操作稳定性直接决定了工艺路线的可行性、产品收率、生产规模和经济效益。石油化工反应器通常工作在高温、高压、临氢甚至腐蚀性介质等极端条件下,对其材料、结构和制造工艺提出了极高要求,是典型的高端重型装备。
主要类型根据工艺目的不同而多样:加氢反应器(包括加氢精制、加氢裂化反应器),用于在氢气环境下进行脱硫、脱氮、烯烃饱和或重油裂化,其特点是壁厚巨大、内构件复杂,操作压力可达20MPa以上;催化裂化反应器-再生器系统,是重油轻质化的关键,其中提升管反应器使油气与催化剂在极短时间内完成裂化反应,而再生器则烧去催化剂上的积炭使其恢复活性;聚合反应器(如环管反应器、气相流化床反应器),用于烯烃的聚合,生产聚乙烯、聚丙烯等合成树脂,要求精准控制温度、压力和催化剂分布,以获得特定分子量分布的聚合物。
石化反应器技术正朝着大型化、高效化、智能化和长周期安全运行方向发展。前沿趋势包括:应用新型抗氢蚀、抗回火脆化材料(如2.25Cr-1Mo-V、3Cr-1Mo-V)和更先进的焊接与热处理工艺,制造更大直径、更厚壁厚的加氢反应器;开发结构更紧凑、传质传热效率更高的新型内构件,如高效分配器、急冷箱和催化剂支撑系统;推广基于计算流体动力学(CFD)的反应器模拟与优化设计,从"经验设计"走向"精准设计";集成在线监测系统(如声发射、光纤测温),实时掌握反应器内部状态,实现预测性维护;并发展微反应器等过程强化设备,为未来绿色、安全和柔性化的化工生产提供新范式。
原油反应设备:2、裂解炉

产品介绍:裂解炉是乙烯装置的核心设备,承担着将石油烃原料(如乙烷、丙烷、石脑油、加氢尾油)在高温、短停留时间和低烃分压条件下进行热裂解,生产乙烯、丙烯等基础烯烃的重任。乙烯作为"石化之母",其产能是衡量一个国家石化工业水平的重要标志,而裂解炉的技术水平直接决定了乙烯生产的能耗、原料适应性和产品收率。一台现代化的裂解炉是集传热、反应、流体力学和先进控制于一体的复杂系统工程,其投资约占整个乙烯装置的30%以上。
现代裂解炉通常为管式炉,核心部分是垂直悬挂在辐射室内的数十根乃至上百根高温合金炉管构成的反应管束。原料与稀释蒸汽混合物在管内以极短时间(0.1-0.5秒)被加热至750-850℃的高温,发生复杂的自由基链式裂解反应。根据炉型,主要有中国石化自主开发的CBL炉、中国石油的HS-I/II型炉,以及引进的SRT型、USC型炉等。辐射室后连接着急冷锅炉,用于快速终止反应并回收高温裂解气的高位热能产生超高压蒸汽。其运行对炉管材料(如HP40Nb)、结焦抑制和清焦周期管理要求极高。
乙烯裂解技术正围绕原料多元化、能效最大化、运行长周期和低碳化进行持续创新。发展趋势包括:开发适应乙烷、液化气到重质原料的柔性裂解炉技术;应用扭曲片、内螺旋等强化传热炉管,提高热效率并延长运行周期;推广先进控制与实时优化系统,根据原料和产品市场动态优化操作条件;采用陶瓷内衬、新型耐热钢等材料以承受更高温度,提升乙烯收率;探索电加热裂解等颠覆性技术,以替代传统的燃料燃烧供热方式,为实现乙烯生产的深度脱碳提供可能路径。
分离与提纯设备:1、精馏塔

产品介绍:精馏塔是利用混合物中各组分挥发度(沸点)差异,通过气液两相在塔内多次部分汽化和部分冷凝,实现高效分离与提纯的最经典、应用最广泛的传质分离设备。在石化行业中,超过90%的分离操作依赖于精馏过程。从原油的初次分割到高纯度化学品(如聚合级乙烯、丙烯、对二甲苯)的最终提纯,精馏塔贯穿于整个生产链条。其分离效率、能耗和操作稳定性对产品质量、收率和生产成本具有决定性影响,是石化装置中数量最多、体积最大的静设备之一。
精馏塔的核心由塔体、塔内件和辅助系统构成。塔内件主要有两大类:板式塔,在塔内设置多层塔板,气液在每块塔板上进行接触和传质,如筛板、浮阀塔板、泡罩塔板,具有操作弹性大、处理能力强的特点;填料塔,在塔内充填各种形状的填料(如拉西环、鲍尔环、规整填料),气液在填料表面连续逆流接触,具有压降低、效率高的优势。辅助系统包括再沸器(提供上升蒸汽)、冷凝器(提供回流液体)、回流罐和控制系统。对于难分离物系(如C8芳烃),可能需要由数百个理论板组成的超大型精馏塔。
现代精馏技术正朝着节能降耗、强化传质、智能控制和特殊分离方向发展。技术前沿包括:广泛应用高效规整填料和新型塔板(如立体传质塔板),大幅提高分离效率和通量,降低塔高和压降;推广热泵精馏、多效精馏、隔壁塔(Dividing Wall Column)等节能集成技术,可节能30%-50%;应用计算传质学等先进模拟工具进行精准设计与优化;发展在线组分分析仪与先进过程控制(APC)结合,实现产品质量的卡边控制和抗干扰优化;并探索与膜分离、吸附等过程耦合的 hybrid 分离系统,以处理共沸物、热敏物料等传统精馏难以经济处理的物系。
详细规格
分离与提纯设备:2、吸收塔与解吸塔

产品介绍:吸收与解吸是气液传质分离的经典单元操作,通常成对出现构成完整的吸收-再生循环系统。吸收塔的功能是利用选择性溶剂(吸收剂)从混合气体中有选择性地溶解吸收目标组分(如用醇胺溶液吸收天然气中的H2S和CO2,或用油吸收炼厂气中的C3+组分),从而实现气体的净化或目标组分的回收。解吸塔(或称再生塔、汽提塔)则是对富液(已吸收目标组分的溶剂)进行加热和/或降压,使被吸收组分从溶剂中释放出来,实现溶剂的再生循环和富集组分的回收。该系统在天然气脱硫脱碳、炼厂干气回收、合成气净化及CO2捕集等领域不可或缺。
吸收塔通常为填料塔或板式塔,气液两相逆流接触。根据吸收过程是否伴有显著化学反应,可分为物理吸收和化学吸收。解吸塔则多采用再沸器提供热量(热再生)或采用减压闪蒸(闪蒸再生),其结构类似于精馏塔。系统的核心在于溶剂的选择(如MDEA、Selexol、Rectisol等),其性能决定了吸收容量、选择性和再生能耗。对于高压、大处理量的天然气净化,吸收塔往往是装置中最高的塔器设备。
吸收-解吸技术正围绕降低能耗、提升选择性、适应新需求和智能化操作持续发展。重点方向包括:开发新型高效、低降解、低发泡的配方型溶剂,如用于碳捕集的相变溶剂、混合胺溶剂等,以降低再生热耗;应用高效规整填料和新型塔内件,减少设备尺寸和压降;推广能量集成工艺,如贫液闪蒸、机械蒸汽再压缩(MVR)等,以回收利用过程能量;发展针对非常规天然气(如页岩气、煤层气)和复杂工况(高CO2分压)的特种净化工艺与设备;并应用动态模拟与先进控制技术,优化溶剂循环量和再生蒸汽用量,应对原料气组分和负荷的波动,实现系统的最优化运行。
详细规格
分离与提纯设备:3、萃取设备

产品介绍:萃取(液-液萃取)是利用溶质在两种互不相溶(或部分互溶)的溶剂中溶解度差异而实现分离的单元操作。当待分离混合物中各组分沸点接近、形成共沸物或热敏性高时,精馏变得困难或不经济,萃取便成为理想选择。在石化行业中,萃取技术广泛用于芳烃抽提(从重整生成油或裂解汽油中分离苯、甲苯、二甲苯等BTX)、润滑油精制、酚类回收、以及从废水中回收有价值有机物等领域。萃取设备的核心任务是实现两种不相溶液体间的充分、高效接触与快速、彻底分离。
主要设备类型包括:混合-澄清槽,由混合室(通过搅拌实现两相充分接触)和澄清室(依靠重力沉降实现两相分离)组合而成,级效率高,操作灵活,但设备体积大、占地面积广;萃取塔,如脉冲筛板塔、转盘塔、振动筛板塔等,两相在塔内连续逆流接触,结构紧凑,适用于多级萃取,但对物系的界面性质和密度差有一定要求;离心萃取机,利用高速旋转产生的强大离心力场,在极短时间内(数秒)完成混合与分相,特别适用于处理易乳化、密度差小或要求快速分离的物系,但设备复杂、投资和运行成本较高。
萃取分离技术正朝着高效、节能、绿色和智能化方向发展。技术演进包括:开发新型高效、环境友好的萃取剂(如离子液体、低共熔溶剂),提高选择性和萃取容量;应用计算流体力学(CFD)和 population balance model 对萃取设备内的复杂多相流进行精准模拟与优化设计,提高传质效率和通量;发展萃取-精馏、萃取-结晶等耦合集成工艺,实现复杂物系的深度分离与资源化;推广在线分析(如近红外光谱)与自动控制系统,实时监控萃取过程的关键参数(如相比、萃取率),确保产品质量稳定;并探索微通道萃取器等过程强化设备,实现更快速、更安全、更易于放大的萃取过程。
详细规格
分离与提纯设备:4、过滤与干燥设备

产品介绍:过滤与干燥是石化生产中用于处理固液混合物或获得固体产品的后续精制工序。过滤是通过多孔介质(滤布、滤网、滤芯)截留悬浮液中的固体颗粒,实现固液分离的操作。干燥则是利用热能使湿物料中的水分或其他湿分汽化并排除,从而获得规定湿含量的固体产品的过程。在催化剂制备、聚合物后处理(如聚烯烃、PTA)、盐类结晶分离以及废水污泥处理等环节,过滤与干燥设备对保障产品质量、回收有价值组分及实现环保达标至关重要。
过滤设备种类繁多:板框压滤机,结构简单,过滤面积大,适用于难过滤的细颗粒悬浮液,但劳动强度大;厢式压滤机,自动化程度较高;带式真空过滤机,可连续操作,适用于大规模处理;以及用于精密过滤的滤芯式过滤器、袋式过滤器等。干燥设备根据传热方式分为:对流干燥(如气流干燥器、流化床干燥器),利用热空气直接接触物料;传导干燥(如耙式干燥器、双锥回转真空干燥器),通过器壁间接加热;辐射干燥(如红外干燥)等。对于热敏性、易氧化物料,真空干燥或冷冻干燥是常用选择。
过滤与干燥技术正朝着高效、节能、大型化和智能化控制方向发展。技术趋势包括:发展大型全自动压滤机,集成自动拉板、滤布清洗、滤饼脱除等功能,提高生产连续性和自动化水平;应用膜过滤(微滤、超滤)技术进行精密分离和废水回用;推广低能耗干燥技术,如热泵干燥、过热蒸汽干燥,并加强余热回收;开发多功能组合干燥器,将过滤、洗涤、干燥甚至反应集成于一台设备中,减少物料转移和污染;应用在线水分检测和模型预测控制,实现干燥过程的精准控制,保证产品质量均一性,同时避免过度干燥造成的能源浪费。
详细规格
辅助设备:1、流体输送设备
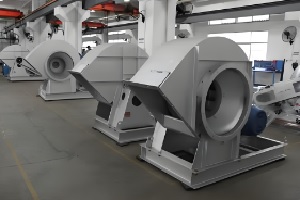
产品介绍:流体输送设备是石化装置的"血液循环系统",负责将各种原料、中间产品、成品以及公用工程介质(水、蒸汽、空气)按要求的流量和压力输送到工艺流程的各个部位。其可靠、高效、稳定运行是整个生产装置连续、安全、经济生产的基础。石化行业对流体输送设备的要求极为严苛,需要适应高温、高压、低温、易燃易爆、有毒有害、腐蚀性强等各种极端工况,且通常要求长周期(3-5年)无故障运行,因此代表了流体机械领域的最高技术水平。
主要类型包括:泵类,用于输送液体,如输送高温油品的离心泵、输送高粘度渣油的螺杆泵、用于高压加氢工艺的往复式柱塞泵、以及输送液态烃的屏蔽泵或磁力泵(无泄漏);压缩机类,用于压缩气体,如为加氢和合成工艺提供高压氢气的往复式压缩机、用于催化裂化主风和大空分的轴流/离心式压缩机、以及用于工艺气循环的离心压缩机;风机类,如为加热炉和锅炉提供燃烧空气的离心风机、用于凉水塔通风的轴流风机等。此外,还有特殊用途的真空泵、计量泵等。
石化流体输送设备技术正围绕高可靠性、高效率、智能监测和节能降噪持续创新。发展趋势包括:应用三元流设计、计算流体动力学(CFD)优化和高速动平衡技术,提高泵和压缩机的效率及运行稳定性;发展干气密封、磁力轴承等先进轴承与密封技术,实现高转速、零泄漏和长寿命;推广状态监测与故障诊断系统,集成振动、温度、压力、性能等多参数在线监测,实现预测性维护;采用变频调速、液力耦合等流量调节方式替代节流调节,大幅降低能耗;并针对特殊介质(如含固体颗粒、易聚合)开发专用机型,以满足现代炼化装置日趋复杂和苛刻的工艺要求。
辅助设备:2、加热与冷却设备

产品介绍:加热与冷却设备是石化装置中实现工艺介质温度调控、热量传递与能量回收的关键设备,其运行效率直接关系到装置能耗水平和经济性。石化生产过程涉及大量吸热和放热反应,以及物流在不同温度等级间的切换,需要高效、可靠的换热设备网络来维持工艺系统的热平衡。加热设备主要为各种加热炉,而冷却设备则包括空冷器、水冷器和各类换热器,它们共同构成了庞大复杂的热量集成系统,是装置节能降耗的主要挖潜点。
加热炉是直接燃烧燃料提供热量的设备,包括管式加热炉(如常减压炉、裂解炉、转化炉)、热载体炉等,其设计核心是提高热效率(现代大型加热炉热效率可达92%以上)和保证炉管表面热强度均匀。换热器是实现工艺物流间或工艺物流与公用工程介质间间接换热的设备,主要类型有管壳式换热器(应用最广,耐压能力强)、板式换热器(高效紧凑,适合中低压)、螺旋板式换热器(自清洗能力强)等。空冷器(空气冷却器)利用空气作为冷却介质,节水效果显著,在缺水地区和高温冷却场合广泛应用。
石化换热技术正朝着强化传热、紧凑化、抗结垢和深度热集成方向发展。技术前沿包括:开发和应用各种高效传热管(如螺纹管、T型翅片管、表面多孔管)和新型板片,显著提高传热系数;推广缠绕管式换热器、板壳式换热器等紧凑型高效换热设备,减少占地面积和材料用量;应用在线监测和智能清洗技术(如胶球清洗、化学清洗),应对结垢问题,维持换热性能;采用夹点技术和换热网络合成技术,对整个装置的换热网络进行全局优化设计,最大化热能回收利用率;并发展适用于深冷、腐蚀等极端工况的特种材料(如钛、双相钢、哈氏合金)换热器,以满足现代炼化装置对节能、环保和长周期运行的更高要求。
辅助设备:3、储存设备

产品介绍:储存设备是石化工业中用于安全、稳定地存储原料、中间产品、成品及各类辅助物料的大型容器,是连接生产、运输和销售的关键节点,构成了庞大的仓储物流系统。储罐不仅提供必要的缓冲容量,以平衡连续生产与间歇运输/销售之间的矛盾,还能进行必要的调和、沉降脱水等简单处理。其设计、制造、安装和操作管理必须严格遵循相关标准规范,以确保在储存易燃、易爆、有毒、腐蚀性介质时的安全性和环保要求,防止泄漏、火灾、爆炸等重大事故。
主要类型根据储存介质和条件分为:常压储罐,多为立式圆筒形,用于储存原油、成品油、化工液体等,根据罐顶结构有拱顶罐、外浮顶罐、内浮顶罐之分,其中浮顶罐可大幅减少油气挥发;压力储罐,用于储存液化石油气(LPG)、液化天然气(LNG)、液氨等沸点低于环境温度的介质,多为球形罐或卧式圆筒罐,能在较高压力下保持介质液态;低温储罐,用于储存深冷液化气体(如LNG、液氮、液氧),采用特殊的保冷结构和材料(如珠光砂、泡沫玻璃),防止热量侵入导致介质汽化。此外,还有用于储存固体物料(如塑料粒子、硫磺)的料仓。
储罐技术正朝着大型化、安全化、智能化和绿色化方向发展。发展趋势包括:原油和成品油储罐向超大型化发展(单罐容积可达15万立方米以上),以降低单位储量的投资和占地;应用高强度钢、新型防腐涂层和阴极保护技术,延长罐体寿命;推广全接液式浮盘、二次密封等新技术,进一步降低VOCs排放;集成先进的液位、温度、压力、可燃气体浓度在线监测系统和自动灭火系统,提升本质安全水平;应用罐区自动化管理系统和机器人巡检技术,实现储罐运行状态的实时监控、智能分析和远程管理;并加强储罐清洗、油气回收等环保配套技术,打造绿色、智能的现代化储运基地。
详细规格
辅助设备:4、环保与安全设备
产品介绍:环保与安全设备是现代石化企业的"生命线"和"护身符",是履行社会责任、实现可持续发展、保障员工与社区安全的必备设施。随着全球环保法规日益严格和公众对环境、安全关注度的提高,环保安全设备的投资和运行水平已成为衡量石化企业核心竞争力的关键指标。这类设备旨在从源头预防、过程控制和末端治理三个层面,最大限度地减少污染物排放,预防和减轻安全事故的影响,实现清洁生产、绿色发展和本质安全。
环保设备主要包括:废水处理系统,如隔油池、气浮装置、生化处理单元(活性污泥法、膜生物反应器MBR)、深度处理单元(臭氧氧化、活性炭吸附)及污泥处理设备,确保外排废水达标;废气处理系统,包括用于处理有机废气的蓄热式焚烧炉(RTO)、催化氧化装置(RCO),用于处理含硫废气的湿法脱硫/SCR脱硝装置,以及用于处理恶臭气体的生物滤池、活性炭吸附装置等;固体废物处理设备,如危险废物焚烧炉、稳定化/固化设备等。安全设备则包括:安全泄放系统(安全阀、爆破片)、火灾和气体检测系统(F&GS)、紧急停车系统(ESD)、消防系统以及个人防护装备等。
石化环保安全技术正朝着超低排放、资源化、智能预警和一体化应急方向发展。技术前沿包括:推广"近零排放"技术,如废水零液体排放(ZLD)、废气超低排放治理;发展VOCs的泄漏检测与修复(LDAR)技术及高效回收/治理技术;应用危险工艺的微反应、本质安全化设计等过程安全技术;构建基于物联网、大数据和人工智能的智能化安全环保管控平台,实现风险实时感知、预警预测和智能决策;发展应急指挥系统和高效环保应急装备,提升事故状态下的快速响应与处置能力;并推动循环经济模式,将"三废"视为资源进行回收利用(如废催化剂贵金属回收、二氧化碳捕集与利用CCUS),实现环境效益与经济效益的统一。
详细规格
分子筛脱水干燥塔

产品介绍:分子筛脱水干燥塔是天然气处理厂深度脱水的核心设备,利用3A或4A型分子筛对水分子具有优先吸附的特性,可将天然气中的水露点降至-60℃以下。该设备通常采用双塔或三塔流程,通过吸附、再生、冷却的循环操作,实现连续脱水和分子筛的在线活化,是保障天然气长输管道安全运行和下游深冷加工的关键预处理装置。
设备主体为立式压力容器,内部装填条形或球形分子筛,并配有高效的进口气体分布器和床层支撑结构。再生系统采用加热后的干气或氮气作为再生气,经过加热炉升温至280-320℃后对吸附饱和的分子筛进行高温吹扫脱附,再生后的气体经冷却分水后循环使用。整套系统对温控精度和切换阀门的密封性有极高要求。
该设备技术成熟,运行稳定,适应高压、大处理量的工况要求。近年来,其技术发展聚焦于低能耗再生工艺、分子筛装填量的优化计算以及智能化控制系统的应用,以进一步降低装置运行成本并延长吸附剂的使用寿命。
详细规格
胺法高压吸收塔

产品介绍:胺法高压吸收塔是天然气脱硫脱碳装置中的核心设备,主要用于脱除原料气中的H₂S和CO₂等酸性组分。该塔采用醇胺溶液(如MDEA、MEA)作为吸收剂,在高压(通常为4.0-8.0MPa)条件下,利用化学吸收原理实现气体的净化,是满足管输商品气气质标准和国家环保要求的关键环节。
塔内件设计是保证高效传质的关键,通常包含多级规整填料或高效浮阀塔盘,并配有槽盘式液体分布器和进气分布器,确保气液两相充分接触。材质上,针对湿硫化氢和二氧化碳共存的强腐蚀环境,通常选用抗氢致开裂(HIC)和抗硫化物应力腐蚀开裂(SSCC)的专用钢板,并配套整体热处理工艺以消除焊接应力。
该吸收塔的工艺性能直接决定了下游产品的质量和装置的能耗。现代设计趋向于采用更高效的活化MDEA配方和更精准的塔内件匹配,以提升酸气负荷、降低溶液循环量,从而实现节能降耗和长周期稳定运行。
详细规格
解吸再生塔

产品介绍:解吸再生塔是与胺法吸收塔配套的关键设备,用于对吸收了酸性气体的富胺液进行加热汽提再生,使其恢复吸收能力并循环使用。该塔通过塔底再沸器提供热量,将富胺液中的H₂S和CO₂解析出来,塔顶得到高浓度的酸性气送往硫磺回收装置,塔底得到贫胺液循环使用,是胺法脱硫工艺中实现溶剂循环利用的核心环节。
该塔操作条件苛刻,处于中高压、高温和湿硫化氢腐蚀的交替循环工况。塔内件需承受较高的热负荷和汽液冲击,通常采用抗腐蚀材料并配合严格的制造工艺。为防止填料塌陷和介质偏流,对塔内件支撑结构、分布器的设计精度和安装质量有较高要求。
为提升再生效率和降低能耗,现代解吸塔设计注重优化塔盘结构、采用高效填料以及热泵技术的集成应用。同时,通过精准控制塔顶压力和回流比,保证酸性气浓度满足下游克劳斯装置的要求,实现整套气体净化装置的长周期高效运行。
详细规格
克劳斯硫磺回收成套设备

产品介绍:克劳斯硫磺回收成套设备是将天然气净化过程中产生的含H₂S酸性气转化为元素硫的环保与资源回收装置。该工艺通过部分燃烧法和多级催化转化,将H₂S中的硫元素高效回收,生产出可销售的工业硫磺产品,同时使尾气中的SO₂排放满足国家环保标准,是天然气处理厂不可或缺的环保设施。
成套设备主要由反应炉、废热锅炉、硫冷凝器、多级转化反应器(通常为两级或三级克劳斯反应器)和尾气焚烧炉等单元组成。核心工艺段包括高温热反应段和低温催化转化段,采用改良克劳斯、超级克劳斯或超优克劳斯技术以提升总硫回收率,配套先进的燃烧管理系统(BMS)确保运行安全。
洛阳瑞昌环境等国内企业在克劳斯技术及成套设备领域具备自主研发和工程总包能力,提供从酸性气燃烧到尾气处理的整体解决方案,可处理煤化工、精细化工及天然气净化厂产生的各类酸性气,硫回收率最高可达99.9%以上[citation:14]。
详细规格
管式蒸汽转化炉

产品介绍:管式蒸汽转化炉是以天然气或轻烃为原料,通过蒸汽转化反应制取氢气或合成气(H₂+CO)的核心设备,广泛应用于炼油厂制氢、甲醇生产和合成氨工业。该炉采用顶烧方箱炉或侧烧箱式炉型,原料气和水蒸气在填充催化剂的高合金钢转化管内发生强吸热反应,反应所需热量由管外燃烧器提供。
炉型结构主要分为顶烧方箱炉、侧烧箱式炉、梯台炉和圆筒炉等几种形式[citation:15]。托普索公司开发的卡口式转化炉(SMR-b)则是一种新型设计,其将对流和辐射传热特性相结合,能够显著降低能耗和NOx、CO₂排放[citation:5]。该转化炉管采用离心铸造高温合金,在高温(出口温度约850℃)和高压(2.0-4.0MPa)下工作,对材料的高温蠕变强度和抗渗碳性能要求极高。
作为制氢和合成气生产的核心装备,管式转化炉的技术进步主要围绕提高热效率、延长炉管寿命和降低排放展开。通过优化烧嘴布置、采用新型耐火材料和换热技术,可实现更均匀的热通量分布和更低的燃料消耗。
详细规格
甲醇高压合成反应器

产品介绍:甲醇高压合成反应器是甲醇生产装置的核心设备,用于在高温高压(通常为5-15MPa,温度200-350℃)条件下,将净化后的合成气(CO、CO₂、H₂)在铜基催化剂作用下转化为甲醇。根据冷却方式的不同,主要分为水冷式(列管式)和气冷式(绝热式)两大类,其中水冷式列管反应器应用最为广泛。
先进的甲醇合成反应器,如采用戴维(Davy)专利技术设计的反应器,通过在换热管间填充催化剂,具有集成度高和转化效率高的优势。张化机(苏州)重装有限公司曾成功制造单套煤制甲醇产量最大的甲醇合成反应器,标志着中国在该领域的制造技术已达国际先进水平。此类设备对选材、结构设计和制造工艺要求极为严格,以保证在高温高压和强腐蚀工况下的安全稳定运行。
甲醇合成反应器的技术发展主要围绕提高单程转化率、降低循环比和优化热量回收进行。大型化、高效化和本质安全化是当前的主要发展趋势,以满足现代煤化工和天然气化工对大型甲醇装置的需求。
详细规格
氨高压合成反应器

产品介绍:氨高压合成反应器是合成氨装置中最核心的设备,用于在高温(约450-500℃)、高压(15-32MPa)条件下,将精制的氢氮混合气在铁基催化剂作用下合成为氨。该反应器属于典型的高压化工容器,对材料强度、密封性能和温度控制的精度都有极高要求,是化学工业中技术难度最大的反应器之一。
氨合成塔通常采用单筒式或层板包扎式结构,内部设有换热器和催化剂筐。为有效回收反应热,多采用塔内换热结构,将出口高温气体与入口冷气进行热交换,以维持催化剂床层温度并副产中压蒸汽。上海锅炉厂有限公司等国内制造企业具备大型氨合成塔的制造业绩,可承制各类规格的氨合成反应器[citation:13]。
氨合成反应器的大型化和高效化对于降低合成氨装置的单位能耗具有重要意义。现代氨合成塔的设计更注重触媒床层温度的均匀分布、气流分布的优化以及更高效的内件结构,以提升氨净值并延长催化剂使用寿命。
详细规格
深冷板翅式冷箱

产品介绍:深冷板翅式冷箱是天然气液化(LNG)和气体分离装置中的核心换热设备。它将多个板翅式换热器芯体集成在一个充满珠光砂绝热材料的箱体内,利用低温制冷循环(如混合制冷剂循环)实现天然气的深度冷却和液化,是深冷技术中最为紧凑高效的换热解决方案之一。
杭州中泰深冷技术股份有限公司是国内该领域的领先企业,其产品涵盖天然气液化装置、空分成套装置及液氮洗冷箱等[citation:7]。板翅式换热器具有传热效率高、结构紧凑、适应多股流换热等优点,但在承受深冷工况下的热应力、铝材焊接质量和真空钎焊工艺方面具有极高的技术门槛。
深冷冷箱的设计和制造涉及复杂的流体力学、传热学和材料力学计算。随着国内LNG产业和空分行业的发展,冷箱的国产化程度不断提高,已能生产出满足大型天然气液化工厂和化工深冷分离装置要求的各类冷箱产品。
详细规格
透平膨胀机

产品介绍:透平膨胀机是利用高压气体在涡轮中膨胀降压并对外输出功以产生低温效应的关键设备,广泛应用于天然气液化、空气分离和轻烃回收等深冷工艺过程。作为制冷或深冷分离流程中的核心动力设备,其通过气体绝热膨胀实现温度的大幅度降低,为后续液化或冷凝过程提供冷量。
该设备属于高速旋转机械,通常采用静压气体轴承或磁悬浮轴承,转速可达每分钟数万转。其性能直接关系到整套深冷装置的处理能力和能耗水平。在天然气处理领域,透平膨胀机常用于天然气凝液回收(NGL)装置或作为混合制冷剂循环中的关键制冷部件。
随着LNG产业的快速发展,对高效率、大功率透平膨胀机的需求日益增长。国内相关制造企业和研究机构已具备自主设计、制造和测试各类透平膨胀机的能力,产品系列覆盖从微型到大型的不同应用场景。
详细规格
大功率高压气体压缩机

产品介绍:大功率高压气体压缩机是天然气管道输送、储气库注采、气体增压输送和工业气体压缩等环节的核心动力设备。该设备通过高速运转的活塞或离心叶轮对气体进行压缩,将其压力提升至所需水平(通常为数兆帕至数十兆帕),为天然气的长距离运输和下游工业利用提供压力能。
根据压缩原理的不同,主要分为往复式活塞压缩机和离心式压缩机两大类。往复式压缩机适用于高压力、中小流量的工况,而离心式压缩机则在大流量、连续稳定运行的应用场景中更具优势。上海包容机械科技有限公司等企业可提供包括中高压螺杆压缩机在内的多种压缩设备[citation:8]。
此类设备技术复杂,对安全性和可靠性要求极高。其发展趋势是向大容量、高压力、智能化和低噪音方向迈进,采用变频调速、气阀优化和无油润滑等先进技术,以满足现代化天然气工业对高效、节能压缩装备的需求。
详细规格
LNG低温绝热储罐

产品介绍:LNG低温绝热储罐是储存液化天然气(LNG)的关键设备,需在-162℃的超低温条件下安全存储液态天然气。其核心结构为双层壁式,内罐采用耐低温的奥氏体不锈钢(如304/316L)制作,外罐为碳钢,中间填充高真空多层绝热材料(如珠光砂或铝箔),以实现极低的日蒸发率(通常不超过0.15%/天)。
天津佰科能源装备有限公司是一家专注于低温液体储罐及深冷技术解决方案的高科技企业,产品覆盖全国三十余个省份,年交付能力逾300台套,其产品已通过中国船级社(CCS)和挪威船级社(DNV)的权威认证[citation:9]。此类储罐根据用途可分为固定式大型储罐、子母罐和移动式罐箱等类型,对焊接工艺、无损检测和抽真空技术的标准要求极高。
作为LNG产业链中连接上游液化工厂与下游终端用户的重要环节,LNG储罐的安全性、经济性和可靠性至关重要。其技术发展聚焦于更大容积、更高绝热效率和更低建造维护成本,以满足不断增长的清洁能源储运需求。
详细规格
氧化锌脱硫槽

产品介绍:氧化锌脱硫槽是天然气和合成气精脱硫的关键设备,用于将原料气中微量的有机硫(如COS、CS₂)和无机硫(H₂S)深度脱除至0.1ppm以下,以保护下游的贵金属催化剂(如甲醇合成、甲烷化催化剂)免遭硫中毒失活。该设备在常温至中温(200-400℃)工况下运行,通过氧化锌与硫化物的化学反应实现高效吸附脱硫。
设备筒体为压力容器,内部装填特定规格的氧化锌脱硫剂,并设有气流分布器以确保气体均匀通过床层。其操作简单、净化度高、硫容适中,是合成气净化工艺中必不可少的保护装置。株洲明鑫环保有限公司等企业提供非标防腐脱硫设备的设计与制造服务[citation:10]。
氧化锌脱硫技术成熟可靠,是精脱硫工艺中的最终保护屏障。随着煤化工和天然气化工对催化剂保护要求的不断提高,高硫容、高强度、抗温升的氧化锌脱硫剂及配套设备的研究与应用仍在持续发展。
详细规格
有机硫水解反应器

产品介绍:有机硫水解反应器是将天然气或合成气中难以脱除的有机硫化合物(主要是羰基硫COS)转化为易于吸收的H₂S的关键预处理设备。该反应器在一定的温度(通常为200-350℃)和压力下,利用钴钼(Co-Mo)或钛基水解催化剂,将COS催化水解为H₂S和CO₂,从而大幅降低下游精脱硫和总硫分析的负荷。
该设备通常置于加氢转化或氧化锌脱硫工序之前,对保护下游催化剂和确保最终产品硫含量达标起着承上启下的关键作用。其属于固定床反应器,结构上包含进气分布器、催化剂床层支撑结构和出气收集系统,操作条件温和,但要求催化剂具有较高的水解活性和抗中毒能力。
有机硫水解反应器的应用有效解决了单纯依靠物理吸附或化学吸收无法深度脱除有机硫的技术难题。随着天然气净化标准和环保要求的日益严格,该反应器已成为天然气和煤制气深度净化工艺中的标准配置。
详细规格
一、煤炭预处理设备

产品介绍:煤炭预处理设备是煤化工生产线的"前处理车间",负责对原煤进行破碎、筛分、洗选、干燥等一系列物理加工,为后续气化、液化或焦化等转化工序提供粒度适宜、灰分硫分低、水分稳定的合格原料煤。预处理的深度和质量直接影响到主工艺装置(如气化炉)的运行效率、煤耗、产品品质及环保排放,是实现煤化工装置"安、稳、长、满、优"运行的基础。随着煤炭资源劣质化趋势和环保要求的提高,高效、清洁的煤炭预处理技术变得愈发重要。
主要设备构成一个完整的加工链:破碎设备(如齿辊式破碎机、反击式破碎机、环锤式破碎机)将原煤破碎至要求的粒度上限(通常为6-50mm);筛分设备(如振动筛、弛张筛、概率筛)将破碎后的煤炭按粒度分级,剔除过大颗粒和粉煤;洗选设备是核心,包括跳汰机(利用脉动水流按密度分选)、重介质分选机(利用磁铁矿粉悬浮液实现更精确的分选)和浮选机(处理<0.5mm的细煤泥),以降低灰分、硫分和有害元素;干燥设备(如滚筒干燥机、管式干燥机、流化床干燥机)则用于控制入炉煤的水分,提高气化效率和设备稳定性。对于水煤浆气化,还需要专门的制浆设备(棒磨机)。
煤炭预处理技术正朝着大型化、智能化、高效分选和低能耗干燥方向发展。技术趋势包括:开发处理能力大、破碎比高且过粉碎率低的新型破碎设备;推广高效、节水、高精度分选技术,如复合式干法分选、TBS干扰床分选、以及细煤泥的高效浮选与脱水技术;应用在线煤质分析仪(如灰分仪、硫分仪)和自动控制系统,实现洗选过程的智能调控和产品质量稳定;发展低能耗、适应性强的褐煤和低阶煤干燥提质技术,以提高其利用价值;并推动选煤厂全流程的智能化、无人化少人化运行,降低人工成本,提升安全与效率水平。
二、煤气化设备

产品介绍:煤气化设备是煤化工产业链的"心脏",其核心任务是在高温条件下,将固态的煤炭与气化剂(氧气/空气、水蒸气)发生部分氧化反应,转化为以一氧化碳和氢气为主的合成气(Syngas)。合成气是生产合成氨、甲醇、费托合成油、天然气、乙二醇等几乎所有煤基化工产品的原料。煤气化技术的选择决定了整个煤化工项目的技术路线、经济性、环保性和原料煤适应性,是煤化工项目成败的关键。现代煤气化技术正朝着高效、清洁、大型化和煤种适应性广的方向发展。
气化炉是核心反应设备,根据煤在炉内的运动状态主要分为:固定床气化炉(如Lurgi炉),煤块从顶部加入,缓慢下移,与上升的气化剂逆流接触,适合块煤,产气中甲烷含量较高;流化床气化炉(如HTW炉、ICC炉),煤粉在炉内被气流托起呈流化状态,气固接触好,适合活性高的褐煤和年轻烟煤;气流床气化炉是当前主流技术,煤粉或水煤浆与气化剂并流进入炉内,在极高温度(>1300℃)下瞬间完成反应,碳转化率高,合成气洁净,代表炉型有Texaco水煤浆气化炉、Shell干粉煤气流床气化炉以及我国自主开发的航天炉(HT-L)、东方炉、晋华炉等。气化炉后接复杂的激冷、洗涤、废热回收和黑水处理系统。
煤气化技术前沿聚焦于提升效率、降低成本和增强灵活性。研发重点包括:开发适用于高灰熔点、高灰分煤种的气化技术,拓宽原料煤来源;优化气化炉结构和内件(如烧嘴、耐火衬里、激冷环),提高运行可靠性和寿命;发展大型化、高压化气化技术(单炉日处理煤量达3000吨以上),以降低投资和运行成本;推进气化过程的智能化控制与优化,实现长周期稳定运行;探索与碳捕集与封存(CCS)技术天然集成的气化工艺(如IGCC),为煤化工的低碳转型提供路径;并研究煤与生物质、有机废物共气化技术,实现资源综合利用和降低碳足迹。
三、合成与转化设备

产品介绍:合成与转化设备是煤化工产业链的"增值器",负责将煤气化产生的合成气(CO+H₂)通过催化反应转化为具有更高附加值的液体燃料和基础化学品。这一环节技术密集,产品路线多样,是煤化工价值延伸和产品差异化的关键。主要的合成与转化路线包括甲醇合成、费托合成、甲烷化(制天然气)、合成氨以及甲醇下游产品(如甲醇制烯烃MTO、甲醇制汽油MTG)等。相应的反应器是技术核心,其设计需满足特定反应的动力学和热力学要求,并高效移走或补充反应热,以维持最佳反应温度。
主要反应设备包括:甲醇合成塔,多为管壳式等温反应器或绝热多段激冷式反应器,催化剂装填在管内,壳程通锅炉水移走强放热反应热并副产蒸汽;氨合成塔,在高温高压(15-25MPa,400-500℃)下使氮氢混合气在铁基催化剂上合成氨,结构有轴向、径向和轴径向之分,以降低压降;费托合成反应器,根据催化剂状态分为固定床(如Arge)、流化床(如Synthol)和浆态床(如SSPD),其中浆态床反应器因传热传质好、易于大型化而成为主流;以及甲醇制烯烃(MTO)反应器,通常采用流化床反应-再生系统,类似石油化工的催化裂化装置。此外,还有用于调节合成气H₂/CO比例的变换反应器。
煤化工合成与转化技术正朝着产品高端化、过程高效化和低碳化演进。发展趋势包括:开发高活性、高选择性、长寿命的新型催化剂,是技术突破的根本;优化反应器工程,如开发更大直径的甲醇塔、更高效的费托浆态床内构件,提高单系列产能和运行稳定性;推广能量系统集成,如甲醇合成的热回收、费托合成的产品显热利用,最大化能量利用效率;发展煤基乙醇、乙二醇、高碳醇等更高价值产品的合成技术,延伸产业链;并积极探索将煤化工与可再生能源(绿氢)结合,通过补充绿氢调整合成气碳氢比,或直接利用绿氢与捕集的CO₂合成化学品(如甲醇),开辟煤化工的绿色低碳新路径。
详细规格
四、分离与精制设备
产品介绍:分离与精制设备是煤化工生产线的"提纯器",负责对合成与转化反应后的复杂混合物进行分离、提纯和精制,以获得符合商品规格或下游加工要求的纯净产品。煤化工产品种类繁多,物性各异(从气体、液体到固体,从极性到非极性),且常含有各种杂质和副产物,因此分离过程复杂多样,能耗往往占整个生产过程的大部分。高效的分离与精制技术是保证产品质量、提高产品收率、降低生产成本和实现副产品资源化利用的关键环节。
主要分离技术及设备包括:低温分离,利用混合物中各组分沸点差异,在深冷温度下(如-160℃至-40℃)进行精馏,是分离合成气中的H₂、CO、CH₄以及从费托合成尾气中回收轻烃的核心技术,涉及冷箱、脱甲烷塔、脱乙烷塔等复杂设备;常规精馏,广泛应用于甲醇、混合醇、费托合成油等液体产品的分离提纯,塔器规模巨大;萃取与抽提,如用N-甲基吡咯烷酮(NMP)或环丁砜萃取分离芳烃与非芳烃;吸附分离,如利用分子筛吸附分离正/异构烷烃,或变压吸附(PSA)提纯氢气;结晶分离,用于分离高纯度的固相产品,如从煤化工废水中回收无机盐;以及膜分离等新型技术。
煤化工分离技术正围绕节能降耗、产品高纯化和过程强化持续创新。技术趋势包括:应用高效规整填料、新型塔板和先进内件,提高精馏塔的分离效率和通量,降低能耗和投资;推广热集成精馏技术,如热泵精馏、多效精馏、隔壁塔(DWC),大幅降低分离过程的热力学损耗;发展混合制冷、膨胀机等高效制冷技术,降低低温分离的能耗;开发高选择性、高容量的吸附剂和膜材料,用于特定组分的深度脱除或高纯产品制备;应用过程模拟与优化软件,对全流程分离序列进行综合优化,找到能耗与投资的最佳平衡点;并探索将反应与分离耦合的过程强化设备(如反应精馏塔),简化流程,提高原子经济性。
详细规格
五、辅助与公用工程设备
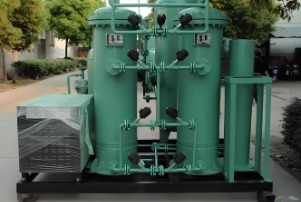
产品介绍:辅助与公用工程设备是煤化工装置的"后勤保障系统"和"能量供应中心",虽不直接参与主产品的生产,但为其提供不可或缺的原料、动力、水和环境支持,是确保主装置安全、稳定、长周期、满负荷、优质运行的基石。煤化工是典型的资金和技术密集型产业,其公用工程系统庞大复杂,投资占比高(可达总投资的30%-40%),运行能耗巨大。优化公用工程的设计与运行,对降低全厂能耗水耗、提升经济效益和环保水平至关重要。
核心系统包括:空分装置,通过深冷精馏分离空气,为气化炉提供高纯度氧气(99.6%以上),为全厂提供仪表空气和工厂空气,是煤化工的"氧气站",其运行可靠性直接决定主装置开停工;动力站(锅炉与发电系统),通常包括燃煤锅炉、燃气锅炉或余热锅炉,产生高压、中压、低压各级蒸汽,用于工艺加热、驱动透平并发电,实现热电联产;水系统,涵盖原水处理、脱盐水制备、循环水冷却、污水处理及回用等全套设施,煤化工是耗水大户,节水技术至关重要;压缩机组,包括为气化提供氧气的空压机/氧压机、合成气压缩机、循环气压缩机等,是装置的"动力心脏";以及供电、电信、暖通、分析化验等设施。
煤化工公用工程技术正朝着大型化、集成化、智能化和绿色低碳方向快速发展。技术趋势包括:空分装置向特大型化(单套制氧能力10万Nm³/h以上)、内压缩流程发展,并与主工艺深度集成,如与IGCC的联合;推广高效、清洁的燃煤热电技术,如超临界/超超临界发电、循环流化床锅炉,并加强余热、余压的回收利用;大力发展水资源梯级利用和零排放技术,如高浓盐水蒸发结晶,应对水资源约束;应用全厂能量系统集成优化技术,实现蒸汽动力系统的全局最优设计和运行;构建基于工业互联网的智能工厂管控平台,对水、电、汽、风等能源介质进行实时监控、平衡调度和优化分配;并探索引入可再生能源(如风电、光伏)进行耦合,以及利用绿氢、绿氧的可能性,逐步降低煤化工的碳足迹。
六、储运设备
产品介绍:储运设备是煤化工产业链的"物流血脉"和"库存仓库",承担着原料煤、辅助材料、中间产品、最终产品以及"三废"的安全储存与高效输送任务。煤化工项目通常靠近煤炭资源地,但市场往往在远方,且产品种类多、物态各异(固体煤、液体油品/化学品、气体合成气/LNG),对储运系统提出了多样化、专业化、大型化和高安全性的要求。一个设计合理、运行高效的储运系统,是保障生产连续性、调节市场波动、实现产品价值并控制物流成本的关键环节。
主要设备包括:煤炭储运系统,有封闭式圆形煤场、条形煤场及配套的堆取料机、皮带输送机、破碎站等,实现煤炭的接收、储存、混配和输送至主装置;液体储罐区,包括用于储存甲醇、柴油、石脑油、混合醇等产品的拱顶罐、内浮顶罐,以及用于储存低温介质(如LNG、液氨)的低温储罐/球罐;气体储罐,如用于储存合成气缓冲的湿式气柜或干式气柜,储存LPG的球罐;产品装卸设施,如铁路装车鹤管、汽车装车台、码头装卸臂等;以及连接各装置和罐区的庞大管道网络,输送各种工艺介质和公用工程流体。
煤化工储运技术正朝着集约化、自动化、本质安全和环保合规的方向发展。技术趋势包括:推广大型化、集约化的储罐设计和布置,采用高强度钢材和先进焊接技术,降低单位储容投资;应用自动化、智能化的储运管理系统,集成DCS/PLC控制、自动计量、安全联锁和视频监控,实现无人值守或少人操作;加强VOCs治理,对液体储罐采用全接液浮盘、高效密封,并配套油气回收装置;发展长距离、大运量的固体物料管道输送技术(如煤浆管道),作为铁路和公路运输的补充或替代;应用数字化交付和智能管道管理系统,对全厂管道进行全生命周期管理,实现腐蚀监测、泄漏预警和应急响应;并严格遵守日益严格的危险化学品储运安全规范和环保标准,构建全方位的安全防护和应急体系。