
1. 发动机与动力总成

发动机与动力总成是汽车的心脏,负责将燃料的化学能转化为机械能,产生动力。它由两大机构(曲柄连杆机构、配气机构)和五大系统(燃油供给、点火、冷却、润滑、启动)组成,是汽车中技术最复杂、制造精度最高的部件之一。核心部件包括活塞、缸体、曲轴、连杆、气缸盖和正时系统,周边系统涵盖燃油喷射系统(喷油嘴、油泵)、进排气系统(涡轮增压器、排气管、三元催化)和冷却系统(水箱、水泵)。
发动机制造涉及铸造、锻造、机加工、装配、测试等数百道工序。缸体、缸盖等核心铸件对材料强度和尺寸精度要求极高,通常采用精密铸造和高压压铸工艺。曲轴、连杆、凸轮轴等运动部件需经锻造、热处理、磨削等加工,确保耐磨性和疲劳寿命。现代发动机普遍采用涡轮增压、缸内直喷、可变气门正时等先进技术,以提升热效率、降低排放。
🏭 主要生产商
2. 传动系统

传动系统负责将发动机的动力传递到车轮,并改变扭矩和速度,使汽车能够在不同行驶条件下获得合适的牵引力。它主要包括离合器(手动挡)、变速器(手动/自动/CVT/双离合)、传动轴、万向节、差速器和半轴。传动系统的性能直接影响车辆的加速性、燃油经济性和驾驶平顺性。
传动系统制造对精度和可靠性要求极高。变速器齿轮需要渗碳淬火和精密磨齿,壳体需高压压铸和精密加工。自动变速器的阀体、液力变矩器等部件制造难度大,技术壁垒高。随着新能源车发展,传统传动系统正在向电驱动桥、减速器集成方向发展,但商用车和混动车型仍大量采用传统传动部件。
🏭 主要生产商
3. 底盘与转向系统

底盘与转向系统支撑车身,保证车辆按驾驶员意图行驶,同时吸收路面冲击,提供舒适性和操控稳定性。它包括行驶部件(车架、车桥、车轮、轮胎)、转向部件(方向盘、转向机、转向拉杆、助力泵)和悬架部件(减震器、螺旋弹簧、控制臂、稳定杆)。底盘性能直接决定车辆的操控性、舒适性和安全性。
底盘零部件制造涉及多种工艺:副车架多采用冲压焊接;控制臂需要锻造或铸造;转向机属于精密装配件;减震器对密封和阻尼特性要求极高。近年来,底盘轻量化趋势明显,铝合金、高强钢应用增加。同时,线控底盘技术快速发展,线控转向、电控悬架逐渐普及。
🏭 主要生产商
4. 制动系统

制动系统负责车辆的减速和停车,是保障行车安全的核心系统。它由制动踏板、真空助力泵、制动总泵、制动分泵(卡钳)、刹车片、刹车盘以及ABS防抱死系统和制动液管路组成。制动系统的性能直接关系到车辆的主动安全性和驾乘人员的生命安全。
制动系统制造对安全性和可靠性要求极高。刹车片由摩擦材料、背板组成,需要经过高温压制和固化工艺;刹车盘需要高精度铸造和加工,保证散热性能和跳动精度;ABS模块涉及精密液压控制和电子控制单元集成。随着新能源汽车发展,再生制动与液压制动的协调控制成为技术重点。
🏭 主要生产商
5. 电气与电子系统

电气与电子系统是汽车的神经网络,负责供电、控制和信息娱乐。它包括电源部分(蓄电池、发电机、起动机)、控制部分(发动机ECU、变速箱TCU、各类传感器)以及车载设备(线束、保险丝、仪表盘、中控屏、音响系统、车灯)。随着汽车智能化发展,电气系统的复杂性和重要性不断提升。
电气系统制造涉及精密电子组装、线束加工、注塑成型等多种工艺。ECU等控制单元需要在净化车间完成SMT贴装和严格测试;线束需要精确切割、压接和布设;车灯涉及光学设计和精密注塑。随着域控制器和中央计算平台的发展,电气系统正从分布式向集中式架构演进。
🏭 主要生产商
6. 车身结构件与覆盖件

车身结构件与覆盖件构成汽车的外壳和骨架,既承担着保护乘员的结构强度,又决定了车辆的外观造型。结构件包括白车身(未喷漆的车架)、车门、引擎盖、后备箱盖、保险杠骨架等;覆盖件包括翼子板、车顶盖、侧围等。车身制造是汽车四大工艺之首,对精度和强度要求极高。
车身制造主要涉及冲压、焊装两大工艺。大型覆盖件需要高精度冲压模具;白车身焊接采用机器人自动焊装线,精度控制在毫米级。近年来,轻量化趋势推动铝合金、高强钢和碳纤维复合材料应用,一体化压铸技术正在改变传统车身制造工艺,将数十个零部件集成为单一大型铸件。
🏭 主要生产商
7. 内饰系统

内饰系统提升驾驶和乘坐体验,直接关系到车辆的舒适性、美观性和感知质量。它包括座椅系统(骨架、海绵、面料)、内饰覆盖件(仪表台、门内饰板、地毯、顶棚)以及功能件(安全带、安全气囊、扶手、遮阳板)。内饰已成为消费者购车的重要决策因素。
内饰制造涉及注塑、发泡、包覆、装配等多种工艺。仪表台通常采用注塑骨架+表皮包覆;座椅需要发泡成型和面料裁剪缝合;安全气囊对折叠方式和起爆可靠性要求极高。随着智能座舱发展,内饰与电子系统的融合日益紧密,表面装饰、氛围灯、触控表面等新技术不断应用。
🏭 主要生产商
8. 空调与冷却系统

空调与冷却系统调节车内温度和发动机温度,保证驾乘舒适性和发动机正常工作。空调系统包括压缩机、冷凝器、蒸发箱、鼓风机、空调管路;冷却系统包括散热器(水箱)、冷却风扇、节温器。在新能源汽车中,热管理系统的重要性进一步提升。
空调系统制造涉及精密机械加工和热交换器制造。压缩机是空调核心,对精度和可靠性要求高;冷凝器和蒸发器属于热交换器,需要翅片成型和钎焊工艺。冷却系统的散热器也属于热交换器,多采用铝质芯体和塑料水室结构。新能源车热泵空调系统复杂度更高。
🏭 主要生产商
9. 标准件与通用件

标准件与通用件是在汽车上大量使用的基础连接件和密封件,虽然单个价值不高,但种类繁多、用量巨大,对整车的可靠性和安全性至关重要。包括紧固件(螺栓、螺母、垫片、卡扣)、密封件(油封、O型圈、密封胶条)和润滑件(各类轴承、轴瓦)。
标准件制造涉及冷镦、热处理、表面处理等工艺。高强度螺栓需要经过调质处理和表面处理,确保机械性能和耐腐蚀性;油封对橡胶配方和模具精度要求高;轴承需要精密磨削和装配。标准件虽然小,但对整车质量和安全性影响重大。
🏭 主要生产商
10. 三电系统

三电系统是新能源汽车的核心,包括电池包、驱动电机和电机控制器,正在取代传统的发动机和传动系统。电池包是能量来源,由电芯、电池管理系统、热管理系统和壳体组成;驱动电机将电能转化为机械能;电机控制器控制电机运转,是电驱动系统的大脑。
三电系统制造涉及电化学、精密机械和电力电子多领域技术。电芯制造需要在低湿无尘环境下完成电极涂布、卷绕、注液等工序;驱动电机采用扁线绕组技术提升效率;电机控制器集成了IGBT或碳化硅功率模块。三电系统的性能和可靠性直接决定新能源汽车的核心竞争力。
🏭 主要生产商
11. 热管理系统

热管理系统在新能源汽车中变得极为重要,常被单独列为一个重要部件类别。它负责电池热管理(冷却/加热)、电机电控冷却、空调热泵系统以及整车热量综合管理。高效的热管理系统能够提升电池寿命、保证电机效率、增加续航里程。
热管理系统制造涉及换热器、阀件、泵类、管路等多种部件。电池冷却板需要铝合金真空钎焊;电子膨胀阀对控制精度要求高;热泵系统比传统空调更复杂。集成化是发展趋势,将多个部件集成为热管理模块,减少管路连接,提升系统效率。
🏭 主要生产商
1、乘用车

产品介绍:乘用车,俗称"私家车",是设计用于运送乘客及其随身行李或少量物品,且座位数不超过9座(含驾驶员)的汽车。作为个人和家庭出行的主要交通工具,乘用车深刻影响着现代生活方式、城市规划与社会经济。其核心特征在于以乘坐舒适性、操控便捷性、个性化设计及多样化配置为核心诉求,满足从日常通勤到休闲旅行的广泛出行需求。
根据车身结构、用途与市场定位,主要类型包括:三厢轿车,提供独立后备厢,强调乘坐舒适性与优雅外观;两厢掀背车,融合轿车与厢式车特点,空间灵活实用;运动型多用途车(SUV),兼具轿车的舒适性与越野车的通过性,适合多路况行驶;多用途汽车(MPV),以宽敞的内部空间和灵活的座椅布局见长,适合家庭出行;以及追求驾驶乐趣与速度的跑车和敞篷车。此外,按动力源可分为传统燃油车、混合动力车、纯电动车和氢燃料电池车。
乘用车产业是国民经济的重要支柱,其技术发展正聚焦于"新四化":电动化(发展高效电池与电驱系统)、智能化(普及高级驾驶辅助系统与智能座舱)、网联化(实现车与万物的信息交互)和共享化(探索新的出行服务模式)。这些变革正在重塑整个汽车工业的生态与未来出行图景。
主要生产商
2、商用车
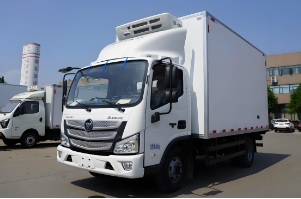
产品介绍:商用车是设计用于运送货物、乘客或完成特定作业任务的汽车总称,是国民经济运行和基础设施建设不可或缺的运输与作业装备。与乘用车不同,商用车的设计核心是承载能力、可靠性、经济性和作业效率,其购买决策主要基于投资回报率和全生命周期成本。商用车的运行状况是衡量一国经济活力的"晴雨表"。
主要分类包括:商用客车,用于载客运输,涵盖从城市公交车、长途客运班车到旅游观光车、校车等;商用货车,承担货物运输,按总质量分为微型、轻型、中型和重型货车;专用作业车,为特定行业或任务定制,如混凝土搅拌车、环卫清扫车、消防车、救护车、起重机底盘等;以及作为现代物流关键节点的半挂牵引车与全挂车。各类商用车均有其独特的底盘、动力、上装和控制系统配置。
商用车行业正经历深刻的技术与模式革新。发展趋势表现为:动力多元化(发展纯电、混动、氢燃料商用车以满足不同场景需求);智能化与网联化(应用车队管理系统、预见性维护和高级驾驶辅助系统提升安全与效率);轻量化(采用新材料降低自重以提升有效载荷);以及专业化与定制化程度的不断提高,以满足日益细分和严苛的作业要求。
主要生产商
3、新能源汽车
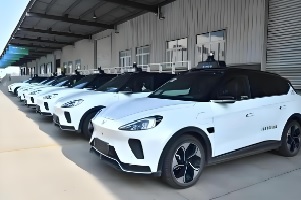
产品介绍:新能源汽车是指采用新型动力系统,完全或主要依靠新型能源驱动的汽车,包括纯电动汽车、插电式混合动力汽车、增程式电动汽车和氢燃料电池汽车。新能源汽车是实现交通领域碳中和目标的核心路径,也是全球汽车产业转型升级的主要方向。
纯电动汽车(BEV)完全由电池供电、电机驱动,具有零排放、低噪音、结构简单、使用成本低等优势;插电式混合动力汽车(PHEV)同时配备发动机和电机,可外接充电,兼顾电动出行和长途续航;增程式电动汽车(EREV)由电机驱动,发动机仅用于发电,解决了里程焦虑;氢燃料电池汽车(FCEV)通过氢气与氧气反应发电,排放物仅为水,被认为是终极环保方案。
新能源汽车的核心技术包括电池技术(能量密度、安全性、寿命)、电机技术(效率、功率密度)、电控技术(控制算法、集成度)以及整车热管理技术。近年来,800V高压平台、碳化硅功率器件、一体化压铸、CTC电池底盘一体化等技术不断突破,推动新能源汽车性能持续提升。
主要生产商
4、汽车焊装线
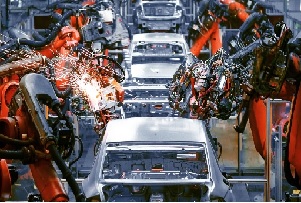
产品介绍:汽车焊装线是汽车制造四大工艺中的第二大环节,负责将冲压成型的钣金件通过焊接、铆接、胶接等方式组合成完整的白车身。焊装线的自动化程度、焊接精度和节拍效率直接决定了车身的结构强度、尺寸精度和生产效率。
现代汽车焊装线通常由多个工位组成,包括:地板焊装线、侧围焊装线、顶盖焊装线、主拼工位(将地板、侧围、顶盖合拼)、门盖焊装线以及补焊线和在线检测工位。核心设备包括点焊机器人、弧焊机器人、涂胶机器人、抓举机器人、夹具系统、输送系统以及焊接控制器和质量监测系统。
焊装线的技术发展聚焦于:高柔性化(可共线生产多种车型)、高精度(激光在线测量与补偿)、轻量化工艺(铝合金点焊、激光焊、自冲铆接)以及数字化孪生(虚拟调试与仿真优化)。焊装线的投资通常占整车厂总投资的20-30%,是车身制造的核心资产。
主要集成商/设备商
5、汽车涂装线

产品介绍:汽车涂装线是汽车制造四大工艺中的第三大环节,负责为白车身提供防腐保护和装饰性涂层。涂装质量直接影响车辆的耐腐蚀性、外观质感、颜色鲜艳度和使用寿命,同时涂装车间也是整车厂能耗最大、环保要求最高的车间。
典型涂装工艺流程包括:前处理(脱脂、表调、磷化/硅烷)、电泳(阴极电泳底漆)、电泳烘干、焊缝密封及底部抗石击涂料、中涂喷涂、中涂烘干、面漆喷涂(底色漆+清漆)、面漆烘干、精饰检查及抛光。核心设备包括前处理电泳槽、烘干炉、喷漆机器人、输调漆系统、空调送风系统以及废气处理设备。
涂装技术发展趋势:环保化(水性漆、高固含涂料、无铅无锡电泳)、节能降耗(低温固化、干式喷漆室)、智能化(机器人自动喷涂、AI视觉检测)以及新工艺应用(免中涂工艺、IPP一体化喷涂)。涂装车间通常占整车厂投资的30-40%,是四大工艺中投资最高的环节。
主要集成商/设备商
6、汽车总装线

产品介绍:汽车总装线是汽车制造四大工艺中的最后一个环节,负责将涂装完成的车身与动力总成、底盘、内饰、电气系统等所有零部件组装成完整的整车,并进行检测和调试。总装线的装配质量直接决定车辆的性能、可靠性和用户体验。
典型总装线布局包括:内饰线(安装线束、仪表台、内饰板、玻璃等)、底盘线(合拼动力总成、悬架、排气系统等)、最终线(安装座椅、轮胎、加注油液等)、检测线(四轮定位、大灯检测、制动检测、ADAS标定等)以及淋雨线和路试跑道。核心设备包括悬挂输送链、板式输送带、AGV、助力机械手、螺栓拧紧机、加注机、检测设备等。
总装技术发展趋势:柔性化(多车型混流生产)、自动化(机器人装配、自动拧紧)、数字化(MES系统、质量追溯、AR辅助装配)以及人机工程优化(省力装备、智能穿戴)。总装车间是劳动力最密集的环节,也是智能制造升级的重点。
主要集成商/设备商
7、汽车冲压线

产品介绍:汽车冲压线是汽车制造四大工艺中的第一道工序,负责将钢板卷材通过冲压工艺制成车身所需的各类钣金件,包括覆盖件(侧围、车门、引擎盖)和结构件(地板、纵梁)。冲压件的尺寸精度和表面质量直接影响后续焊装和涂装的质量。
典型冲压工艺包括:开卷落料(将卷材剪切成板料)、拉延(形成立体形状)、修边冲孔(切除多余部分、冲出孔位)、翻边整形(完成边缘翻折和整形)。现代冲压线通常采用多工位压力机或串联压力机线,配备自动化送料和取件系统,节拍可达每分钟12-18件。核心设备包括大型压力机、自动化输送系统、拆垛机、清洗涂油机以及模具。
冲压技术发展趋势:高速化(提高生产效率)、柔性化(快速换模)、轻量化(高强钢、铝合金冲压)以及智能化(在线检测、模具监控)。一体化压铸技术正在挑战传统冲压工艺,特别是大型车身结构件的一体化成型趋势明显,但覆盖件仍以冲压为主。