
通用:游标类量具

产品介绍:游标类量具是机械制造中最常见、应用最广泛的一类通用精密长度测量工具。其核心部件由刻有主尺度的主尺,以及一个可在主尺上滑动、刻有副尺(即游标)的游标尺(或活动量爪)组成。它利用主尺与游标尺刻线间距的微小差异(即游标原理)来实现对主尺最小刻度的细分,从而获得比单纯目视估计更高的读数精度。
根据功能和结构,主要分为游标卡尺(测量内外径、厚度、深度)、深度游标卡尺(专测孔深、台阶高度)和高度游标卡尺(在平台上测高度、划线)等。其测量精度(分辨力)通常为0.02毫米、0.05毫米或0.01毫米(1/128英寸),通过目视对齐刻线进行读数。随着技术进步,带数显或指示表的升级型号已逐渐普及。
游标类量具因其结构简单、使用方便、测量范围广且成本相对较低,成为机械加工、模具制造、设备安装与维修等车间现场不可或缺的"眼睛"。它是进行产品检验、工序间尺寸控制和设备调试的基础工具,保证了从粗加工到半精加工环节的尺寸精度要求,是机械工程师和技工的必备技能与装备。
详细规格
通用:螺旋测微类量具

产品介绍:螺旋测微类量具是利用精密螺杆副的旋转运动转换为直线位移的原理,实现高精度测量的长度测量工具,其典型代表是外径千分尺。核心结构由固定套筒(主尺)、微分筒(副尺,与测微螺杆相连)和精密螺纹副(螺距通常为0.5毫米)组成。当微分筒旋转一周(分为50格),测微螺杆轴向移动一个螺距,通过读取固定套筒基准线与微分筒周向刻度,可获得高达0.01毫米的精确读数。
除了最常用的外径千分尺,此类量具还包括内径千分尺、深度千分尺、杠杆千分尺以及公法线千分尺等多种专用型号,以适应不同部位的测量需求。它们共同的特点是测量精度高(通常为0.01毫米或0.001毫米)、测量力稳定(通过棘轮或摩擦装置控制),但测量范围相对较小,通常需要按尺寸分段制造。
螺旋测微类量具是机械精密加工、计量检测和质量控制领域的关键工具,主要用于测量高精度的轴类、孔类、厚度和深度尺寸。其精度等级使其成为半精加工和精加工工序中不可或缺的检验依据,被誉为"精密机械师的尺度",是保证产品核心尺寸精度的标准仪器之一。
详细规格
通用:表类量具

产品介绍:表类量具是以齿轮或杠杆等机械传动机构,将测量杆的微小直线位移放大并转换为指针角位移,从而进行精密比较测量的工具。其核心是一个高灵敏度的机械表头,通过指针在表盘上的偏转来指示尺寸偏差或形位误差。根据传动原理,主要分为百分表(刻度值0.01mm)、千分表(刻度值0.001mm)和杠杆表等。
这类量具的特点是灵敏度高、使用灵活,主要用于相对测量或比较测量,即测量被测尺寸相对于标准量的偏差值。它们可以安装在各种支架、磁性表座或专用检具上,不仅能测量长度尺寸,更是测量圆度、跳动、平行度、平面度等形位公差的必备仪器。
表类量具是机械制造、模具装配、机床调试和计量室中不可或缺的精密检测工具。它赋予了操作者感知"微米级"变化的能力,广泛用于在线检测、设备安装找正、工件装夹定位以及精密几何量测量,被誉为机械工程师和装配钳工的"精密触角",是实现高品质制造与装配的关键辅助工具。
详细规格
通用:量规量具

产品介绍:量规量具是一类无刻度的专用定值检验工具,其核心功能并非读取具体数值,而是快速判断被测工件的尺寸或形状是否位于规定的合格极限之内。它模拟了被测特征的理想边界(如最大实体尺寸或最小实体尺寸),通过与工件的实际特征进行比较来做出"通"与"止"的定性判断。典型代表包括光滑极限量规(塞规、卡规)、螺纹量规、花键量规及功能量规等。
这类量具的特点是结构坚固、操作简便、检验效率极高且结果判定直观,对操作者技能要求较低。其设计严格遵循泰勒原则(通规控制最大实体尺寸和形状误差,止规控制最小实体尺寸),从而有效控制工件的作用尺寸和实际尺寸。量规本身是精密制造的标准,其精度直接决定了产品批量生产的互换性与质量一致性。
量规量具是大规模机械制造业中进行在线质量控制、产品终检和验收的基石。它被广泛应用于汽车、轴承、紧固件、航空航天等涉及精密配合与互换性要求的行业,是实现高效、可靠、大批量生产检验不可或缺的专用标准工具,是保障现代工业"互换性"原则得以实现的关键技术手段。
详细规格
专用:水平仪量具

产品介绍:水平仪量具是用于测量或建立相对于水平面(或垂直面)微小倾斜角度的精密仪器。其核心原理是利用重力作用下的液面或气泡来指示水平基准。最典型的代表是框式水平仪和条式水平仪,它们依靠内部封装的液体和气泡,通过观察气泡在带有刻度的玻璃管中的偏移位置来读取倾角大小,测量精度可达0.02毫米/米或更高。
除了传统气泡式水平仪,此类量具还包括更精密的电子水平仪(通过电子传感器将倾角转换为数字显示)以及用于建立光学基准的合像水平仪和激光水平仪等。它们的功能从单一的水平检测扩展到测量平面度、直线度、垂直度,以及提供空间水平或铅垂基准线。
水平仪量具是机械安装、设备调试、土木工程和精密测量的基础工具。在机床导轨调平、大型设备基础安装、精密平台平面度检测、建筑结构测量等领域发挥着不可替代的作用,是确保设备运行精度、建筑结构安全和测量基准统一的"基准之眼"。
详细规格
专用:百分表座量具

产品介绍:百分表座量具是专门用于稳固安装和精确定位百分表、千分表等表类量具的辅助支架。它本身不直接进行测量,但其核心功能是为高灵敏度的表头提供一个刚性、稳定且可多向灵活调节的基准平台,从而确保测量结果的准确性与可重复性。其典型结构通常包括强力的磁性底座、可多关节锁紧的万向支架臂以及用于夹持表杆的精密夹头。
根据使用场景,主要分为磁性表座(适用于钢铁等导磁工作台)、机械固定表座(适用于非导磁表面)和专用重型表座等类型。一套优秀的表座必须具备足够的刚性以避免振动、微调灵活方便、锁紧牢固可靠三大特性,任何微小的变形或滑动都会导致测量失准。
百分表座是机械加工车间、装配线和计量室的必备基础工装。它极大地拓展了表类量具的测量范围与应用场景,使其能够高效、精确地执行工件找正、形位公差测量(如跳动、平行度)、机床精度检验以及设备安装调试等关键任务,是实现精密测量与装配不可或缺的"手臂"。
详细规格
专用:量块(块规)量具

产品介绍:量块,又称块规,是长度计量的实体基准和标准器。它是由两个高度抛光的平行测量面构成的矩形金属块,其核心价值在于测量面中心点间的长度尺寸具有极高的精确度和稳定性。量块可以通过其超高的平面度和平行度,在研合剂的辅助下相互研合,组合出所需的各种标准尺寸。
量块按制造精度分为若干等级(如K级、0级、1级等),按使用状态分为若干等别,以满足不同精度传递和测量需求。它是机械制造领域长度量值传递的基准,用于检定和校准其他测量仪器(如卡尺、千分尺),也用于在精密测量中直接比对和调整仪器,或用作高精度工作的尺寸标准。
作为计量领域的"基石",量块是标准化实验室、计量机构和高精度制造车间(如精密机床、量具制造、航空航天)的必备标准器。它确保了从国家基准到车间生产一线尺寸量值的统一与准确可靠,是整个工业体系实现精密制造与互换性的物理基础。
详细规格
专用:三坐标测量机量具

产品介绍:三坐标测量机是现代制造业中集成了精密机械、计算机和传感器技术的高端几何量数字测量仪器。其核心原理是通过一个可沿三个互相垂直的导轨(X, Y, Z轴)自由移动的探测系统,以接触或非接触方式采集被测物体表面的一系列离散点三维坐标数据,再通过计算机软件依据这些数据重构出工件的三维几何形状,并对其进行尺寸、形位公差及轮廓的精确计算与评估。
CMM主要由主机机械结构、高精度探测系统、计算机控制系统和测量与分析软件四大部分构成。其核心优势在于能在一次装夹下,高效、精确地获取复杂工件全面的三维几何数据,实现从点到线、面、体的完整几何特征测量,功能远超传统量具。
作为数字化检测平台,CMM是航空航天、汽车制造、精密模具、电子半导体等高端制造业进行质量控制、产品开发与逆向工程的核心设备。它不仅是最终产品的仲裁者,更是贯穿于设计、加工、装配全过程的精密数据源泉,是实现数字化制造与智能制造不可或缺的关键环节,代表了现代工业计量技术的最高水平之一。
详细规格
专用:粗糙度仪量具

产品介绍:粗糙度仪是专门用于评定物体表面微观几何形状轮廓的精密测量仪器。其核心原理是通过一个高灵敏度的金刚石触针划过被测表面,将触针在垂直方向的位移变化转化为电信号,经放大、滤波和数字化处理后,由内置计算程序按国家标准(如Ra, Rz, Rq等)计算出表面粗糙度的各项参数值。
根据测量方式,主要分为接触式(探针式)和非接触式(如光学干涉法、共聚焦法)两大类。接触式仪器操作简便、稳定可靠,应用最广;非接触式则适用于柔软或易损伤的表面。现代粗糙度仪高度集成化、智能化,通常配备液晶显示屏和数据分析软件,可实时显示轮廓曲线与参数。
该仪器是评估机械零件表面加工质量的关键工具,广泛应用于机械制造、汽车、航空航天、轴承、精密模具以及科研等领域。它直接关系到零件的摩擦磨损、配合性质、疲劳强度、密封性和外观等重要性能,是从微观层面控制与优化产品制造工艺、保证其可靠性与寿命的"表面显微镜"。
详细规格
长度标准:量块(块规)量具

产品介绍:量块(块规)是长度计量体系中最基础、最核心的实体长度标准器。它由两个具有极高平面度、平行度和表面光洁度的平行测量面构成,其两测量面中心点的垂直距离(即标称长度)被精确制造和标定,具有极高的尺寸精度、稳定性和耐磨性。量块可以通过其理想的光滑表面,在微量研合剂的辅助下相互精密研合,从而组合成所需的各种标准尺寸值。
量块依据其制造精度分为多个级(如00, 0, 1, 2级,K级等),依据其检定精度分为多个等(如1-6等)。最高等级的基准量块用于复现和保存国家长度基准量值,并通过逐级检定,将量值传递到工作用计量器具和产品。它是整个国家乃至全球工业尺寸量值统一和可追溯的物理基石。
作为"标准中的标准",量块是国家计量院、标准化实验室、高精度制造企业(如精密机床、量具、航空航天)的必备基准设备。它不仅是检定和校准卡尺、千分尺、测长仪等所有长度测量工具的最终依据,也是高精度加工中直接进行比对测量的工作标准,确保了从宏观工业体系到微观零件尺寸的绝对准确与可靠。
详细规格
长度标准:标准线纹尺量具

产品介绍:标准线纹尺,又称线纹基准尺,是长度计量中另一类重要的实体刻线式长度标准器。其核心是以高稳定性的材料(如特种玻璃、石英、殷钢)为基体,通过超精密刻划工艺在其表面制作出一系列具有精确间距的刻线,并以任意两条刻线中心之间的距离来复现和传递长度量值。最常见的类型包括金属基准线纹尺、玻璃尺和用于影像测量的玻璃光栅尺。
与量块不同,线纹尺提供的是连续的、带细分刻线的标尺基准,能够通过显微镜或光电读数系统进行瞄准和对线。其精度主要体现在刻线位置精度、刻线质量及尺身材料的温度稳定性上。根据制造精度和用途,也分为计量基准用、检定用和工作用等多个等级。
标准线纹尺是精密机床(如坐标镗床、加工中心)的标尺系统、光学仪器(如万能工具显微镜、投影仪)的基准标尺以及大地测量基线尺的溯源依据。它主要用于检定其他线纹尺、校准测量仪器的示值误差和放大倍率,以及在精密测量中作为直接的比较基准,在几何量计量领域与量块互为补充,共同构成了从离散到连续的长度量值传递体系。
详细规格
长度标准:标准棒(校对棒)量具

产品介绍:标准棒(常称校对棒或标准量棒)是长度计量中用于直接设定、比对或校准特定尺寸的刚性实体标准器。其核心是一个具有极高尺寸稳定性的圆柱体(或特定形状的棒状体),其两端经过精密研磨的测量面(通常为球面、平面或特殊形状)之间的中心距离被精确标定为固定值,如100mm、300mm、1000mm等。它可视为一种特定尺寸、不可组合的"单值专用量块"。
与通用量块相比,标准棒通常更长(可达数米)、更坚固、专为单一尺寸设计,以提供更好的刚性并避免组合误差。其精度等级很高,主要特点是尺寸稳定、热膨胀系数低、使用方便且刚性好,非常适合作为大尺寸测量设备的原位标定基准,或用于直接调整和设定测量仪器。
标准棒是大型坐标测量机、数控机床、测长机、激光干涉仪等大型精密设备进行现场快速校准、精度验证和示值误差修正的关键标准器。它在航空航天、汽车模具等大尺寸精密制造领域尤为重要,为大型工件的测量提供了稳定、可靠且可溯源的长度基准,确保了大型设备在全量程范围内的测量准确性。
详细规格
长度标准:标准环规量具

产品介绍:标准环规是长度计量中用于内尺寸量值传递与校准的精密圆柱形实体标准器。其核心是一个具有极高圆度、圆柱度和表面光洁度的环体,其内孔直径的实际尺寸被精密加工和准确标定。它为各种内径测量仪器(如内径千分尺、内径量表、气动量仪等)提供了一个已知且稳定的内尺寸实物基准。
标准环规通常按标称尺寸单件制造和使用,其精度分为校准级(基准级)和工作级。校准级环规用于计量室,作为检定工作级环规或高精度内径仪器的标准;工作级环规则直接用于生产现场,对内径测量工具进行快速比对和校准。使用时常与恒温室内的标准温度(如20°C)相结合,以消除热膨胀影响。
作为内尺寸的"标准孔",标准环规是机械制造、轴承、汽车、航空航天等行业的计量室和生产线上不可或缺的基准工具。它确保了从计量基准到车间现场所有内径测量结果的准确性、一致性及可追溯性,是保证孔类零件加工精度与互换性的关键环节。
详细规格
角度标准:角度块量具

产品介绍:角度块是角度计量中最基本、最常用的实体角度标准器。其核心是由两个高精度加工、具有极高平面度和平行度的测量平面构成的钢制楔形块,两个测量平面之间的夹角(即工作角)被精确制造和标定。与量块类似,角度块可以通过其光洁的测量面相互研合,组合成各种所需的角度值,从而实现从0°到360°的角度复现与传递。
角度块通常以一套特定规格(如从1°至90°不等的基本角)组合供应,其精度按制造公差分为多个等级。它提供了一个稳定、准确且可灵活组合的平面角度基准,用于检定和校准各类角度测量仪器(如光学分度头、角度规、正弦规),也用于精密加工和装配中角度的直接比对与调整。
作为角度量值的"标准基石",角度块广泛应用于机械制造、工具制造、模具加工、精密仪器装配以及计量检定部门。它确保了从国家角度基准到车间生产现场角度量值的统一和可追溯,是控制零件角度精度、保证机床和工装角度调整准确性的关键标准工具。
详细规格
角度标准:标准角度尺量具

产品介绍:标准角度尺,又称标准角度样板或多面棱体,是角度计量中用于高精度分度和校准的实物角度标准器。其核心是一个由高稳定性材料(如石英、光学玻璃或特殊合金)制成的正多面棱柱体,其各相邻工作面法线间的夹角被精密加工成相等的理论值(如24面棱体的相邻面夹角为15°)。它通过自身精确的几何结构,将圆周360°等分为若干已知的标准角度。
与角度块提供的连续平面角不同,标准角度尺提供的是离散的、固定的标准分度角,其精度主要体现在面与面之间夹角的偏差极小且高度稳定。根据面数和精度,分为多面棱体(如4、8、12、24、36面)和圆形度盘等形式。它是检定和校准光学分度头、高精度转台、数显分度装置等圆分度仪器的主要标准器。
作为圆周分度测量的"基准圆",标准角度尺是精密加工中心、数控回转工作台、角度编码器以及计量实验室进行圆分度系统精度检测与溯源的核心标准。它确保了从角度基准到各类旋转设备的角位置精度,在精密齿轮加工、航空航天仪器、光学镜头装配等高精度领域扮演着无可替代的角色。
详细规格
角度标准:正弦规量具

产品介绍:正弦规是利用直角三角形正弦函数原理间接生成和测量精密角度的仪器。其核心由一块具有极高平面度和表面光洁度的主体(工作平台)和两个等直径且轴线严格平行的精密圆柱组成,两圆柱中心距为固定且精确的已知值(如100mm或200mm)。通过在一端圆柱下垫入一组已知高度(H)的量块,使得工作平台平面与基准平板之间形成一个精确的角度(α),其关系为 sin(α) = H / L(L为中心距)。
正弦规本身是一种生成角度的工具,其精度由圆柱中心距的精度、量块的精度以及工作面的平面度共同决定。它通常不直接用于校准其他角度仪器,而是作为高精度的工作标准或测量工具,用于精密测量圆锥体的锥角、工件角度,或在高精度加工中进行精密角度定位。
正弦规广泛用于工具制造、精密机械加工和计量检测中。它特别适用于中小角度(通常不超过45°)的精密测量与生成,例如检查圆锥塞规、锥度样板、刀具角度等。在配合量块和指示表使用时,它能实现极高精度的间接角度测量,是车间和计量室中实现角度精密控制的重要实用工具。
详细规格
形位公差标准:标准平板(研磨平板)量具

产品介绍:标准平板,特指研磨平板,是几何量计量中最基本的平面基准实物标准器。其核心是一个由高稳定性材料(如优质铸铁、花岗岩)制成的矩形或圆形平板,通过高精度研磨工艺,使其工作表面达到极高的平面度、稳定性和极低的表面粗糙度。它本身并不带有任何刻度,其价值在于提供了一个近乎理想的物理平面基准。
在形位公差领域,标准平板的核心作用是作为检测基准平面。它既是测量平台,用于支撑被测工件和各类量具、仪表;也是自身平面度误差的体现者,其工作面的平面度误差经过精密检定,数值已知,可作为测量时的系统误差进行修正或确保其影响可忽略不计。
作为"基准平面之源",标准平板是计量室、精密制造车间和检测站的基础装备。它被广泛用于测量工件的平面度、直线度、平行度、垂直度等形位误差,也是刮研工艺的基准工具。通过在其上组合使用指示表、水平仪、自准直仪等,可构建各种高精度测量系统,是整个机械几何精度检测体系的物理基石。
详细规格
形位公差标准:标准直尺(平尺)量具

产品介绍:标准直尺(常称平尺或刀口尺),是几何量计量中最基本的直线度与平面度基准实物标准器。其核心是一个由高稳定性材料(如优质合金钢、花岗岩)制成的长条形量具,通过精密加工和研磨,使其工作棱边(刀口尺)或工作表面(矩形平尺、工形平尺)具有极高的直线度。它通过自身理想的直线或平面,与被测表面进行比较,以光隙法或配合指示表来评定误差。
在形位公差检测中,标准直尺的核心功能是作为直线基准。它主要用于检测工件表面的直线度、平面度,以及用于研磨或刮削工艺中的研点检查。其中,刀口尺利用"透光法"判断微米级的直线度偏差,而宽面平尺则常用于建立小区域的基准平面。
作为"基准直线之尺",标准直尺是机械加工车间、装配平台和计量室的基础工具。它操作简便、直观可靠,是检验机床导轨、平板平面度、零部件装配结合面等直线度和平面度最直接、最经典的方法,是保障机械产品基础几何精度的第一道防线和实用标准。
详细规格
其他物理量标准:标准砝码量具

产品介绍:标准砝码是质量计量中最基础的实物量值标准器,其标称值和实际值经过精密测定,用于复现、保存和传递质量单位——千克(kg)的量值。根据精度等级和使用目的,分为国家基准砝码、工作基准砝码和高精度工业砝码等。通常由高密度、高稳定性和抗腐蚀材料(如不锈钢、无磁不锈钢等)制成,以确保其质量长期稳定。
标准砝码的核心应用在于校准各类衡器和质量测量仪器,其作为标准器的价值体现在量值的精确性、稳定性和可溯源性上。它们是物理量的基础测量标准,直接关系到实验室、工业生产、贸易结算、环境监测等多个领域中质量测量的准确性和可靠性。
作为质量量值的"基础标尺",标准砝码不仅是实验室、计量机构的核心标准设备,也广泛应用于工业生产线上的在线称重系统、检重秤、配料秤等设备的定期校准。在推动质量测量的标准化和精确化方面,标准砝码发挥着不可或缺的关键作用。
详细规格
其他物理量标准:标准热电偶/热电阻量具

产品介绍:标准热电偶与标准热电阻是温度计量中用于量值传递与溯源的实物标准器。它们依据国际温标(ITS-90)定义,其电动势-温度(热电偶)或电阻-温度(热电阻)关系经过精密测定和严格标定,具有极高的准确度、稳定性和复现性。标准铂电阻温度计是基准和一等标准中最核心的仪器,而标准铂铑-铂热电偶等则在高温区段扮演关键角色。
这些标准器不直接用于工业现场测温,其核心作用是作为上一级标准,在校准系统中通过精密电测设备(如高精度数字万用表、电桥)进行比较测量,从而校准工作用热电偶、热电阻、温度变送器及各类温度显示仪表,确保整个温度测量链的量值准确、统一和可追溯。
作为温度量值的"标尺",标准热电偶/热电阻是国家各级计量机构、校准实验室以及高端制造企业(如航空航天、能源化工、半导体)计量室的必备核心标准。它们支撑着从科学实验到工业过程控制中所有温度测量的可靠性,是保障产品质量、生产安全与能源效率的温度计量基石。
详细规格
铣刀类
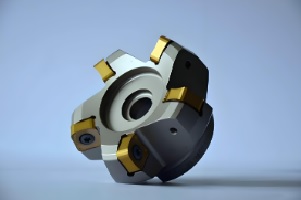
产品介绍:铣刀是安装在铣床上,用于对工件进行平面、沟槽、台阶、成形表面及切断等加工的多齿旋转刀具。其切削工作由分布在圆周或端面上的多个刀齿共同承担,通过铣床主轴的旋转运动和工件的进给运动相结合来完成金属切除。根据结构、用途和安装方式,主要分为整体铣刀、镶齿铣刀和可转位刀片式铣刀三大类。
铣刀种类繁多,功能各异。常见类型包括:圆柱铣刀(加工平面)、端铣刀(加工平面与台阶)、立铣刀(加工槽、台阶及复杂轮廓)、三面刃铣刀(加工槽与台阶)、角度铣刀(加工角度沟槽)、成形铣刀(加工特定形状)以及键槽铣刀、T型槽铣刀等专用刀具。现代主流是可转位刀片式铣刀,具有效率高、更换便捷的优势。
作为金属切削加工的核心刀具之一,铣刀广泛应用于机械制造、模具加工、汽车工业和航空航天等领域。其选择直接影响加工效率、表面质量和精度。随着数控技术的发展,高效、高精度、专用化的铣刀已成为实现现代高效铣削与复杂零件加工的关键工具。
详细规格
车刀类
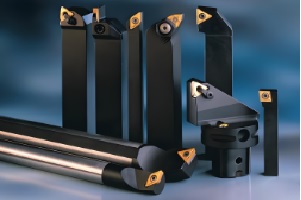
产品介绍:车刀是安装在车床上,用于对旋转工件进行外圆、端面、内孔、螺纹及切断等加工的单点切削刀具。其切削工作主要由一个(或少数几个)切削刃承担,在工件旋转(主运动)和刀具直线进给(辅助运动)的配合下,从工件表面切除多余材料。根据结构、用途和安装方式,主要分为整体车刀、焊接车刀、机械夹固式车刀和可转位车刀。
车刀种类按功能划分十分明确,主要包括:外圆车刀(粗、精车外圆)、端面车刀(车削端面)、内孔车刀(镗刀)(加工内孔)、切断刀与切槽刀(切断或切槽)、螺纹车刀(车削螺纹)以及成形车刀(加工特定回转轮廓)。现代制造业以可转位车刀(使用标准刀片)为主流,因其高效、经济且换刀便捷。
作为金属切削中应用最基础、最广泛的刀具之一,车刀是机械制造、汽车零部件、通用设备等所有涉及回转体零件加工领域的核心工具。其几何角度、材料及切削参数的合理选择,直接影响加工质量、效率与成本,是实现从粗加工到高精度精车的关键要素。
详细规格
钻头类
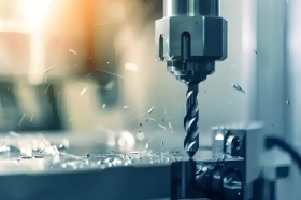
产品介绍:钻头是用于在实体材料上加工圆柱形通孔或盲孔的标准孔加工刀具。其切削过程主要通过钻头绕自身轴线旋转(主运动)并沿轴向进给,由对称分布的两条主切削刃完成材料切除,并依靠刃带的导向作用形成孔壁。根据结构、用途和柄部形式,主要分为整体式钻头(如麻花钻、中心钻)和可换头式钻头(如可转位钻头、深孔钻系统)。
最常见的类型是麻花钻,其螺旋槽设计用于排屑和容屑。此外,还有中心钻(用于打中心孔)、扁钻(结构简单)、深孔钻(用于长径比大的孔)、扩孔钻及可转位刀片钻头等。针对不同材料(如金属、木材、混凝土)和精度要求,钻头的几何形状、材质(高速钢、硬质合金等)和涂层也大不相同。
作为孔加工的基础与起点,钻头是所有机械加工车间、建筑工地和维修行业中使用最频繁的刀具之一。它被广泛应用于机械制造、汽车、航空航天、模具及建筑安装等领域。从打定位点到直接成形孔,钻头的性能直接决定了后续工序(如铰孔、镗孔)的质量与效率,是实现高效、精确孔加工的首要工具。
详细规格
切削刀具
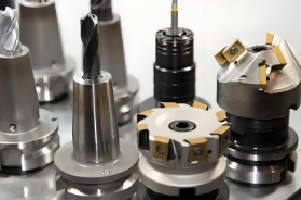
产品介绍:切削刀具是机械制造中用于从工件上切除多余材料,以获取所需几何形状、尺寸精度和表面质量的工具总称。其核心工作原理是通过刀具上硬度远高于工件的切削刃,在刀具与工件之间产生相对运动(切削运动),使材料发生剪切滑移而形成切屑。根据主要加工机床和工艺,主要分为车刀、铣刀、钻头、镗刀、拉刀、螺纹刀具、齿轮刀具等几大门类。
切削刀具的性能主要取决于三大要素:刀具材料(如高速钢、硬质合金、陶瓷、立方氮化硼、金刚石)、几何结构(前角、后角、刃口形式等)和涂层技术(如TiN、TiAlN涂层)。现代刀具正朝着高效、精密、专用、智能和环保的方向发展,可转位刀具和整体硬质合金刀具已成为主流。
作为"工业的牙齿",切削刀具是先进制造技术的核心载体和最关键的执行部件。它直接决定了机械加工的效率、质量与成本,广泛应用于汽车、航空航天、能源装备、模具制造及电子信息等所有精密制造领域。刀具技术的进步是推动制造业升级和实现高效、精密、绿色制造的关键基础。
详细规格
切断刀具
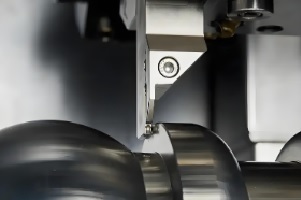
产品介绍:切断刀具是专门用于将工件从棒料上切下,或加工窄而深的环形沟槽的一类专用切削刀具。其工作特点是刀具窄而长,在径向进给过程中,两侧副切削刃与工件已加工表面摩擦严重,排屑空间受限,易产生振动,因此对刀具的刚性、几何角度和断屑能力有特殊要求。典型代表是切断刀(割刀)和切槽刀。
根据结构,主要分为整体高速钢切断刀、焊接硬质合金切断刀及可转位机夹式切断/切槽刀。可转位式是现代主流,其刀片带有多功能断屑槽,且更换便捷。根据加工方向,又可分为径向切断刀(垂直于轴线切下工件)和轴向切槽刀(在端面或内孔中切槽)。
切断刀具是所有进行棒料加工的车床、自动车床及数控车床的必备工具。它在机械制造、汽车零部件、标准件生产等领域应用广泛,是进行下料、零件分离及加工密封槽、退刀槽等工艺的关键工序刀具。其性能直接影响切断面的质量、尺寸精度和生产效率,是高效、精密车削加工中不可或缺的专用刀具。
详细规格
孔加工刀具
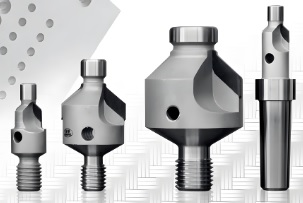
产品介绍:孔加工刀具是专门用于在工件上加工或精化各种内孔表面的切削刀具总称。其加工范围覆盖了从在实体材料上首次制孔到对已有孔进行扩大、修整和提高精度的完整工艺链。根据工序和精度要求,主要包括钻孔刀具(如钻头、深孔钻)、扩孔刀具(扩孔钻)、铰孔刀具(铰刀)、镗孔刀具(镗刀)以及拉孔刀具(拉刀)等几大类。
这类刀具的设计针对孔加工特有的挑战,如排屑困难、散热条件差、刀具刚性易受影响、加工精度要求高等。其发展体现为专用化,例如针对不同材料、孔深和精度要求,开发出多种钻尖形状、容屑槽设计和涂层技术,以及高效的可转位刀具和复合刀具。
作为机械制造中的关键工序刀具,孔加工刀具被广泛应用于所有需要内孔特征的零部件生产,如汽车发动机缸体、液压阀块、模具模腔、航空航天结构件及精密仪器等。其性能直接决定了孔的尺寸精度、形状精度、位置精度、表面质量及加工效率,是实现零件功能与装配可靠性的基础保障。
详细规格
螺纹加工刀具
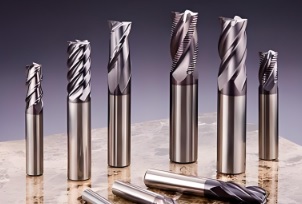
产品介绍:螺纹加工刀具是专门用于在工件上切削加工出内、外螺纹的一类成形或展成切削刀具。其核心功能是精确复制刀具本身的螺纹轮廓到工件上。根据加工原理,主要分为成形法刀具(如螺纹车刀、梳刀、丝锥、板牙)和展成法刀具(如螺纹铣刀、旋风铣刀、螺纹滚压工具)两大类。
常见的螺纹刀具包括:丝锥(加工内螺纹)、板牙(加工外螺纹)、螺纹车刀(可在车床上加工多种内、外螺纹)、螺纹铣刀(适用于数控加工,柔性高)、螺纹滚压工具(通过塑性成形加工高强螺纹)以及螺纹梳刀等。其选择取决于螺纹类型、精度、材料、生产批量及设备条件。
螺纹连接是机械装配中最基本的方式之一。因此,螺纹加工刀具是机械制造、汽车、航空航天、能源设备和标准紧固件生产等行业不可或缺的关键工具。其加工质量直接影响螺纹的连接强度、密封性和装配精度,是实现零件可靠连接与互换性的重要保障,在现代高效制造中,高精度、高效率的螺纹刀具至关重要。
详细规格
齿轮加工刀具
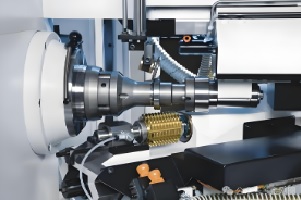
产品介绍:齿轮加工刀具是专门用于在各种齿轮坯上切削出精确齿形的一类复杂而精密的成形或展成切削刀具。其核心在于精确复制刀具本身的齿形轮廓,或通过刀具与工件之间严格的展成运动关系来包络出理论渐开线或其他齿形。根据加工原理,主要分为成形法刀具(如盘形/指形齿轮铣刀)和展成法刀具(如滚刀、插齿刀、剃齿刀、弧齿锥齿轮铣刀等)两大类。
最常见的展成法刀具包括:齿轮滚刀(用于加工外啮合直齿、斜齿圆柱齿轮,生产率高)、插齿刀(用于加工内齿轮、双联齿轮及台阶齿轮)、剃齿刀(用于齿轮精加工)以及用于锥齿轮加工的刨刀和铣刀盘。这些刀具的精度和设计直接决定了齿轮的最终质量。
作为传动核心零件的制造工具,齿轮加工刀具是汽车、风电、船舶、航空航天、工业机器人及精密机床等所有涉及动力传输装备制造业的核心工艺装备。其技术水平直接影响齿轮的承载能力、传动精度、噪声与寿命,是实现高效、精密齿轮制造,进而保障整个传动系统可靠性与先进性的基石。
详细规格
特种刀具
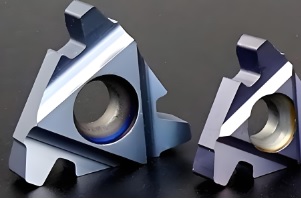
产品介绍:特种刀具是为满足特定材料、特殊工艺或复杂形状加工需求而设计制造的专用或非标切削刀具。它并非一个严格的分类,而是涵盖了所有针对特殊应用场景、超越常规车、铣、钻、齿轮加工等标准刀具范畴的刀具。其核心特征是高度的专用性、定制化和工艺针对性。
常见的特种刀具包括:复合材料加工刀具(如PCD/金刚石刀具加工碳纤维)、高温合金/钛合金专用刀具(特殊槽型与涂层)、淬硬钢加工刀具(如PCBN刀具)、医疗器械骨钻/手术刀、木工/石材加工成型刀、螺纹旋风铣刀、发动机专用组合刀具(如曲轴车拉刀)以及各种非标成形刀具等。它们通常在材料、几何角度、涂层或结构上有独特设计。
特种刀具是航空航天、医疗器械、能源装备、汽车高性能部件及复合材料等高端制造领域实现关键工序加工的核心利器。它们解决了难加工材料、复杂结构件和高精度要求的制造难题,直接推动了先进制造工艺的实现和产品质量的提升,是刀具技术前沿和创新活力的集中体现。
详细规格
非金属切削刀具

产品介绍:非金属切削刀具是专为加工木材、塑料、复合材料、石材、玻璃、陶瓷等非金属材料而设计制造的切削工具。其核心设计必须针对目标材料的物理机械特性(如硬度、脆性、纤维方向、热敏性、磨蚀性等),以优化切削效果,避免材料崩边、烧焦、分层或刀具过快磨损。
此类刀具种类繁多,典型代表包括:木工刀具(如各种成型铣刀、锯片、钻头)、塑料加工刀具(通常前角较大、刃口锋利)、石材/玻璃加工金刚石锯片与钻头、复合材料专用PCD(聚晶金刚石)刀具,以及用于加工碳纤维、玻璃纤维的专用铣刀和钻头。其材质常为高速钢、硬质合金,并大量使用金刚石、CBN等超硬材料。
非金属切削刀具广泛应用于家具制造、建材加工(如石材、铝合金门窗)、塑料制品成型、印刷电路板(PCB)钻孔、复合材料构件(如航空航天、风电叶片)的精密加工,以及装饰装修行业。它们是实现非金属材料高效、高质量成形与加工的关键工具,其性能直接决定了产品的加工效率、边缘质量与生产成本。
详细规格
陶瓷(Al₂O₃/Si₃N₄/Sialon/复合)材料
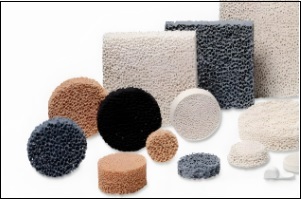
产品介绍:这类材料是以氧化铝(Al₂O₃)、氮化硅(Si₃N₄)、赛隆(Sialon)及它们的复合材料为基础制成的高性能切削刀具材料,统称为陶瓷刀具。它们通过粉末冶金工艺烧结而成,共同特点是硬度极高(仅次于金刚石和CBN)、耐磨性极佳、耐高温(可在1200℃以上切削)、化学稳定性好。但与硬质合金相比,其脆性较大,抗冲击和抗热震性能是需要重点优化的方向。
具体材料特性各有侧重:氧化铝基陶瓷(白色)硬度高、成本较低,但韧性较差;氮化硅基陶瓷(黑色)抗热震性和韧性更优,适合高速加工铸铁;赛隆陶瓷(Si₃N₄-Al₂O₃固溶体)兼具良好的韧性与高温性能,是加工镍基高温合金的出色选择;复合陶瓷(如Al₂O₃+TiC)则通过添加第二相粒子来改善韧性和硬度。
陶瓷刀具主要应用于高速精加工、干式切削以及难加工材料的加工。它们是铸铁、淬硬钢、高温合金、热喷涂材料及某些高硬度钢材高效加工的优选刀具。在汽车、航空航天、重型机械等行业的高效生产线和难加工部件制造中,陶瓷刀具能显著提高切削速度和刀具寿命,是实现高效"以车代磨"等先进工艺的关键。
详细规格
氮化硼(BN/CBN/PCBN)材料
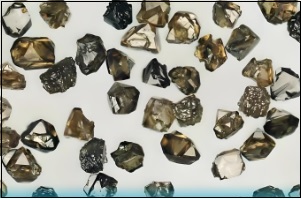
产品介绍:氮化硼是由硼和氮元素构成的晶体材料,在切削刀具领域,其立方晶体结构(CBN)及聚晶立方氮化硼(PCBN)具有核心应用价值。CBN是硬度仅次于金刚石的超硬材料,其热稳定性远高于金刚石(可达1400℃以上),且与铁系金属呈化学惰性,这使其成为加工黑色金属不可替代的超硬刀具材料。
PCBN是将微细的CBN颗粒通过金属陶瓷粘结剂(如TiN、Al₂O₃等)在高温高压下烧结而成的聚晶复合材料。根据CBN含量、粒度及结合剂的不同,PCBN刀具牌号主要分为高含量CBN牌号(用于淬硬钢精加工)和低含量CBN牌号(用于铸铁高速加工或韧性材料加工)。其主要优势在于极高的硬度、红硬性和耐磨性。
PCBN刀具是硬态车削、干式切削和高速切削的代表性刀具。它主要应用于淬硬钢(硬度>HRC45)、冷硬铸铁、耐磨合金、高温合金及热喷涂材料等难加工材料的精加工和半精加工。在汽车、轴承、齿轮、模具等行业,PCBN刀具实现了"以车代磨",能大幅提高加工效率、获得优异表面质量并简化工艺,是先进制造的关键工具之一。
金刚石(CD/PCD)材料
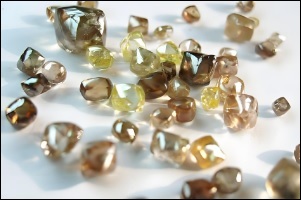
产品介绍:金刚石刀具材料主要分为单晶天然/人造金刚石(CD)和聚晶金刚石(PCD)。金刚石是自然界已知硬度最高的物质,其刀具具有极高的硬度与耐磨性、优异的导热性、低摩擦系数及锋利的切削刃。然而,其热稳定性有限(约700-800℃),且与铁系金属会发生化学反应,因此主要用于加工非铁金属和非金属材料。
单晶金刚石(CD)刀具刀刃可研磨得极其锋利,主要用于超精密加工,如加工光学镜面、高精度有色金属零件;聚晶金刚石(PCD)是由微米级金刚石颗粒与金属结合剂(如钴)在高温高压下烧结而成的复合材料,其韧性、耐磨性和抗冲击性更均衡,是目前工业应用的主流。
PCD刀具是高效加工高硅铝合金、铜合金、镁合金、硬质合金、木材、复合材料(如碳纤维增强塑料)及磨蚀性非金属材料(如玻璃纤维、陶瓷)的最佳选择。它广泛应用于汽车发动机/轮毂加工、航空航天轻量化部件制造、3C产品外壳加工、木材石材加工及电线电缆拉丝模等领域,是实现难加工非铁材料高效率、长寿命、高质量加工的核心刀具。